¶ 问题描述
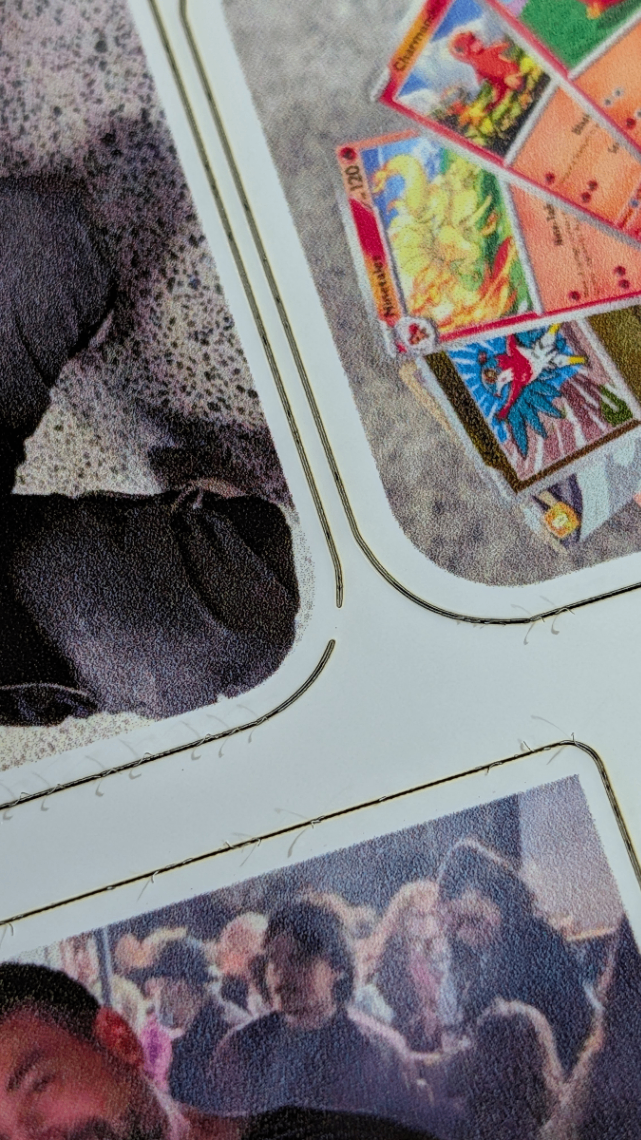
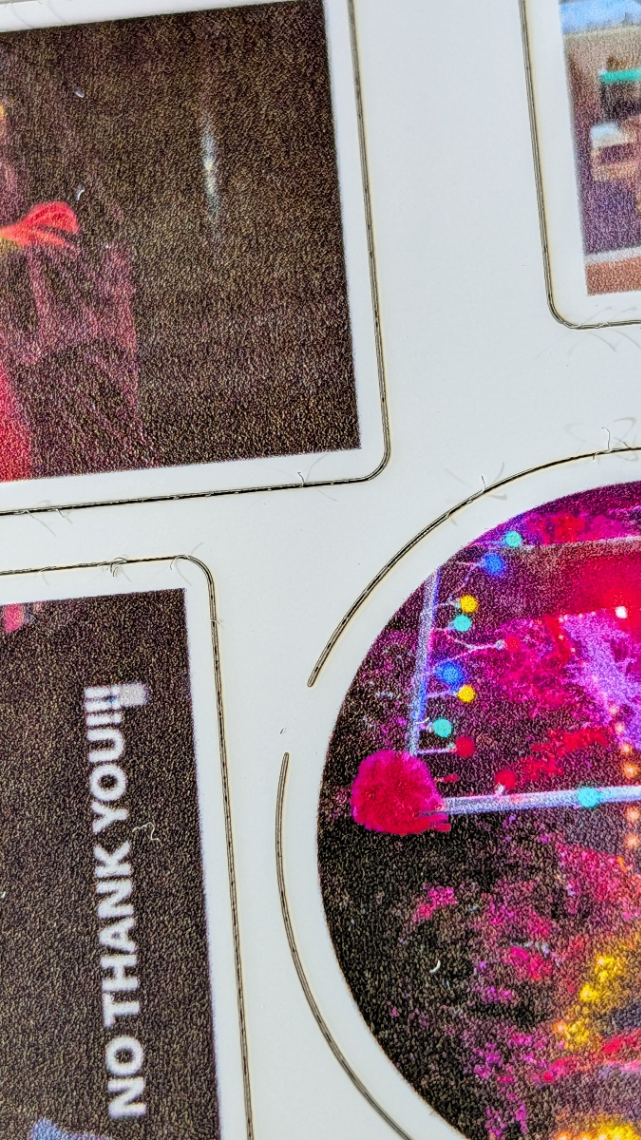
使用激光模块雕刻或切割时,矩形图案的转角处或圆形图案的弧线部分可能出现异常。
激光雕刻
- 雕刻矩形时,转角处没有雕刻痕迹,留下未加工的空白区域。
- 雕刻圆形时,部分弧线没有雕刻痕迹,导致图案不完整。
激光切割
- 切割矩形时,转角处无法完全切透。
- 切割圆形时,部分弧线无法完全切透,材料仍有局部连接。
¶ 可能原因
- 已启用动态功率模式。
- 加工参数与实际材料不匹配。
- 材料质量或成分不一致。
¶ 故障排查步骤
¶ 1. 确认软件中的材料与实际材料一致
- 在 xTool Studio 中检查所选材料类型是否与实际材料一致,例如椴木胶合板、亚克力或皮革。
- 如果材料库中没有完全匹配的材料,请选择特性最接近的材料类型。
¶ 2. 将功率控制模式设置为恒定功率
(1) 进行激光切割时,在“切割”模式中找到“功率控制模式”。
(2) 将功率控制模式从“动态功率”切换为“恒定功率”。
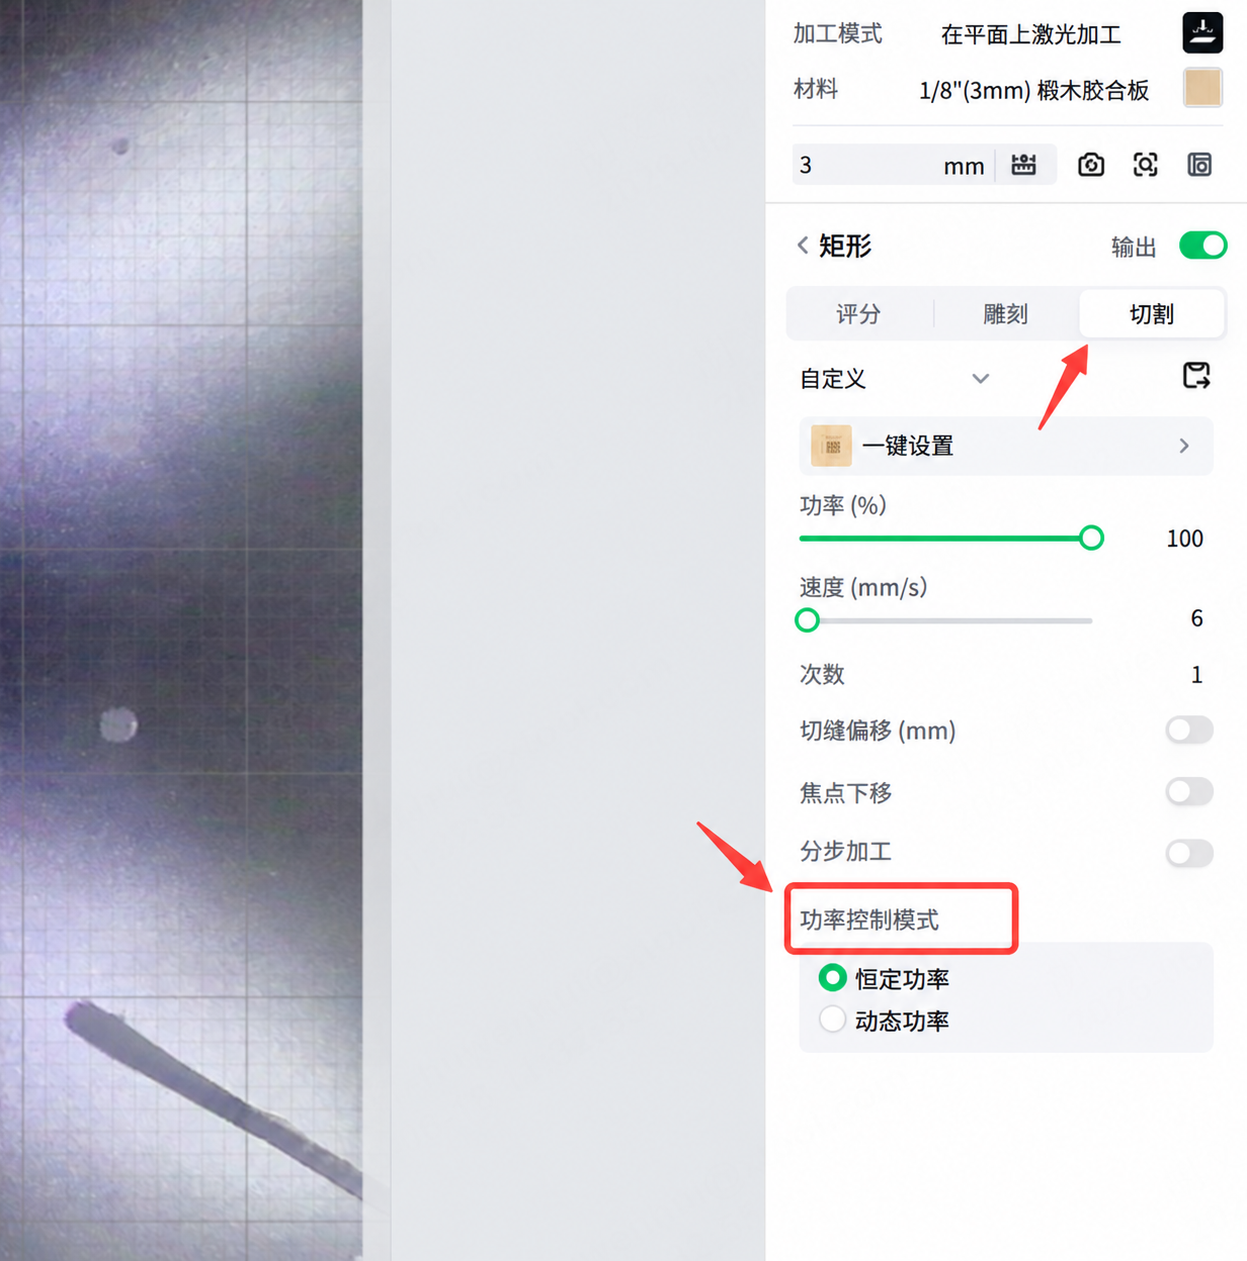
两种功率控制模式的区别:
- **恒定功率:**无论设备移动速度如何,激光输出都保持设定功率。这样有助于保持切割深度一致,但设备在转角处减速时可能导致过度烧焦或烟尘增加。
- **动态功率:**激光输出会根据移动速度自动调整。设备减速时,激光功率也会降低,可减少转角烧焦或过度烧蚀;但如果功率降低过多,可能导致转角处切不透或缺少雕刻痕迹。
切换为恒定功率后重新加工,检查转角处加工质量是否改善。
¶ 3. 调整加工参数
如果使用推荐参数后问题仍然存在,材料的质量、密度或成分可能存在差异。请根据需要调整以下参数:
(1) **提高切割功率:**在恒定功率模式下,每次逐步提高 5%–10%,确保转角和曲线位置有足够能量。
(2) **降低加工速度:**将整体切割或雕刻速度降低 20%–30%,让激光在转角和曲线处有更长的作用时间。
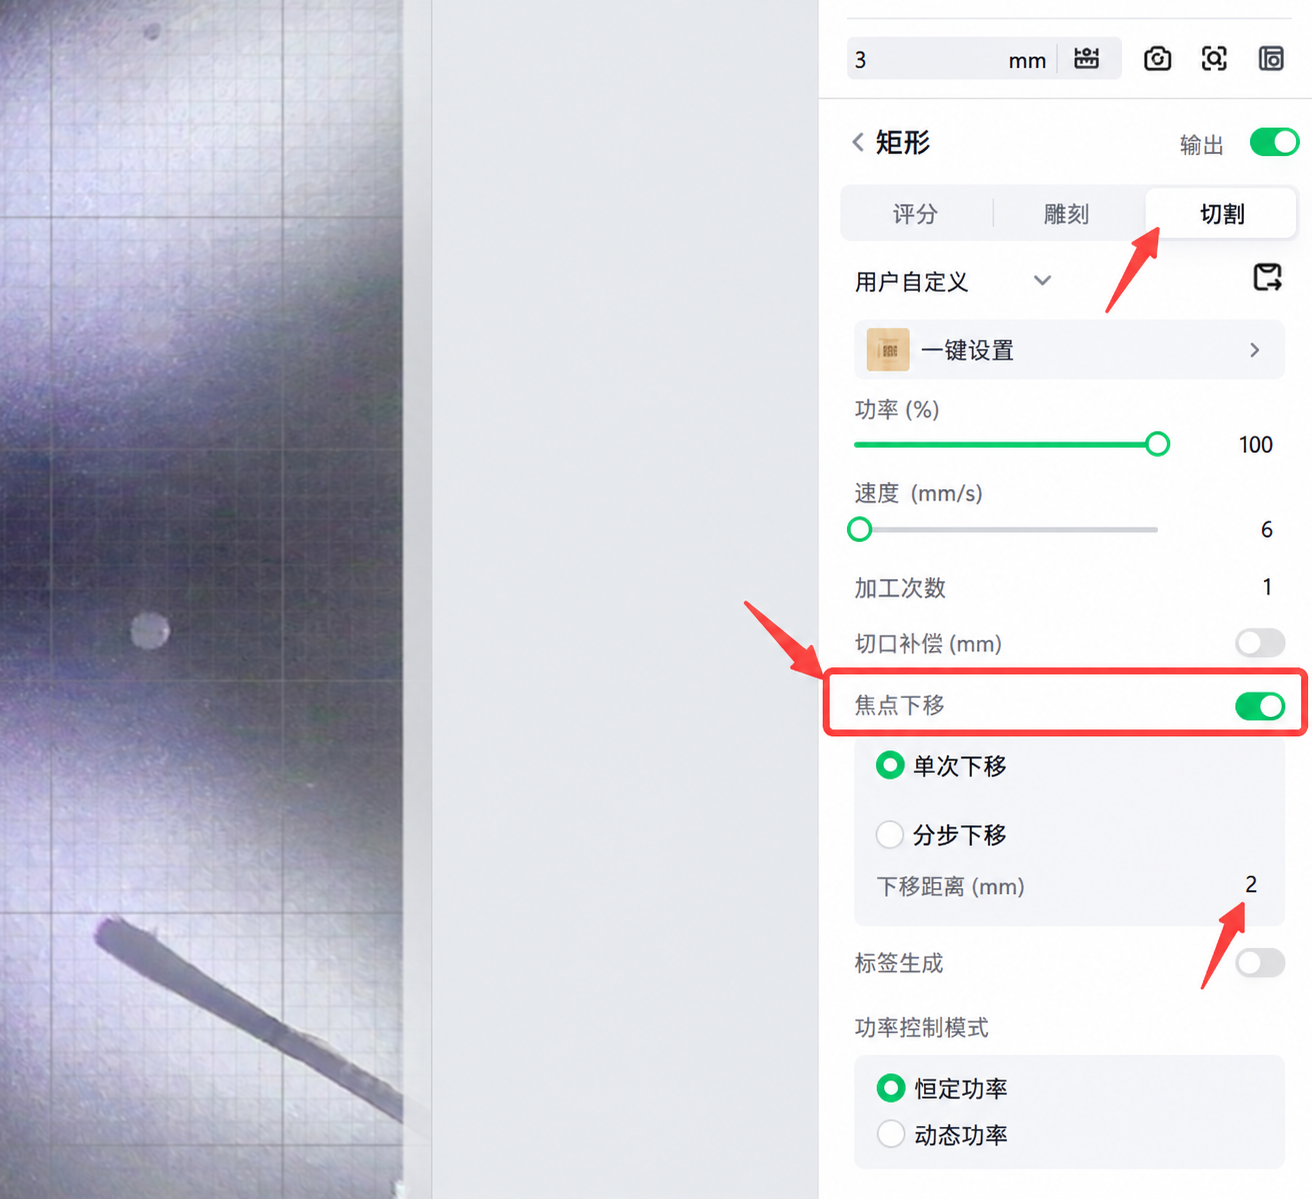
(3) 启用焦点下移:
- 在切割参数中找到“焦点下移”。
- 启用该功能并设置合适的下移值,通常建议 2–3 mm。这有助于优化材料内部焦点处的能量分布,提高切割穿透能力和完全切透的概率。
¶ 问题仍未解决?
请提交工单,并提供以下信息:
- 当前使用的 xTool Studio 软件版本和 xTool M2 固件版本。
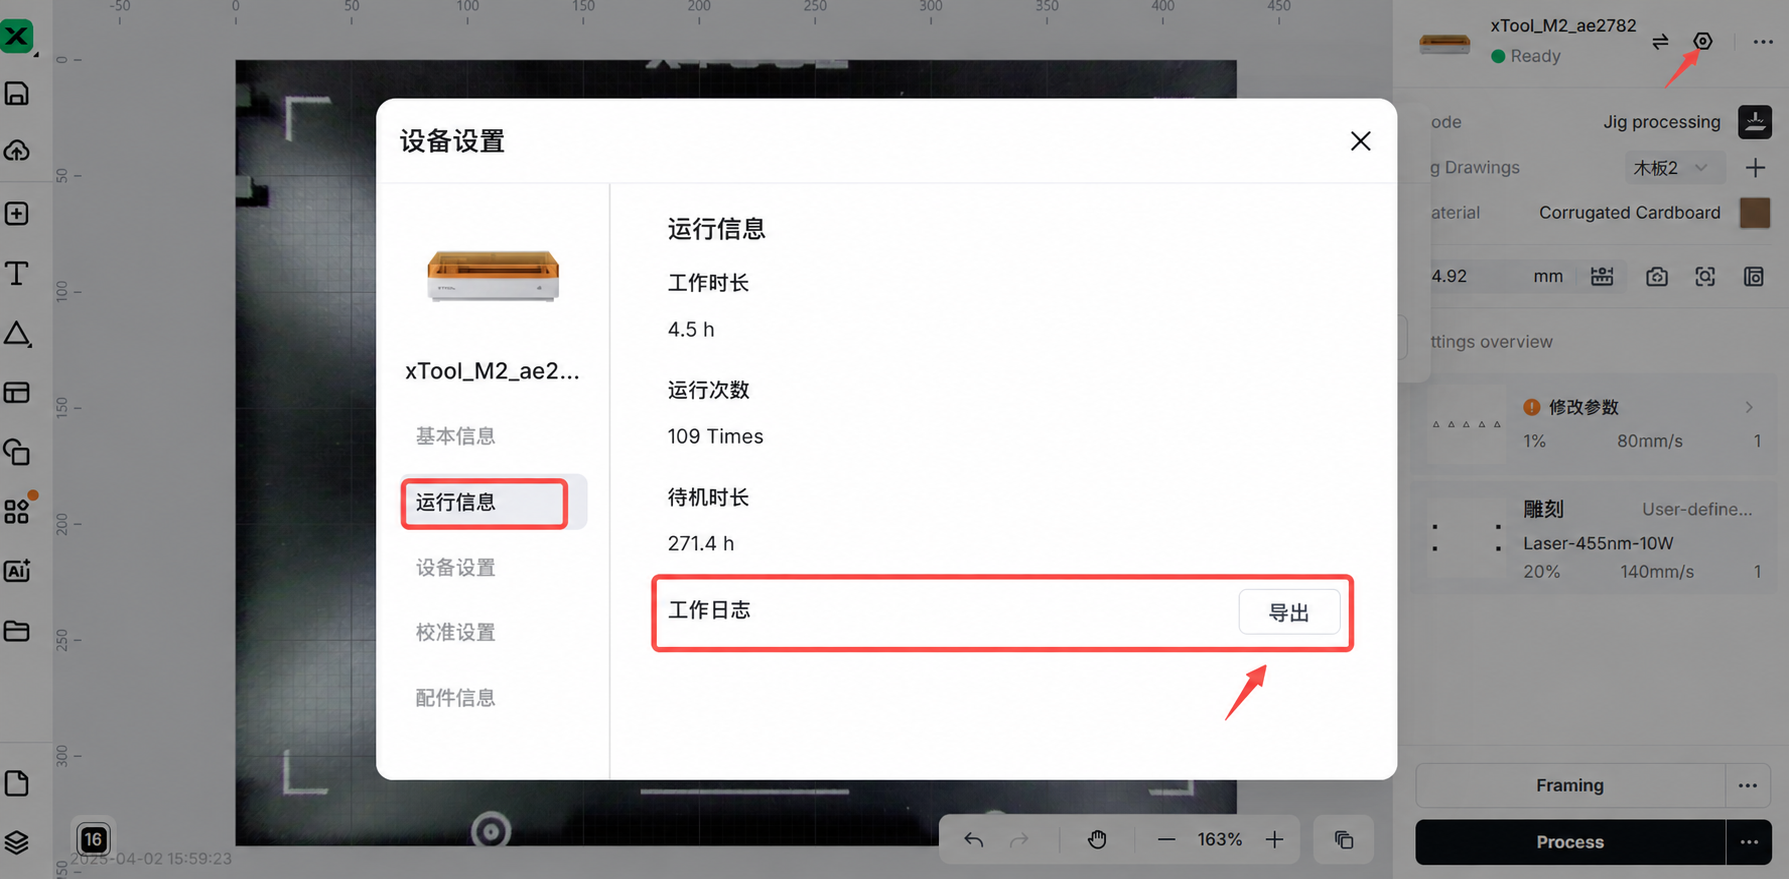
- 按下图步骤导出的工作日志。
- 异常加工结果照片,清楚显示缺少雕刻痕迹或材料未切透的位置。
- 加工所使用的原始项目文件。