¶ 问题现象
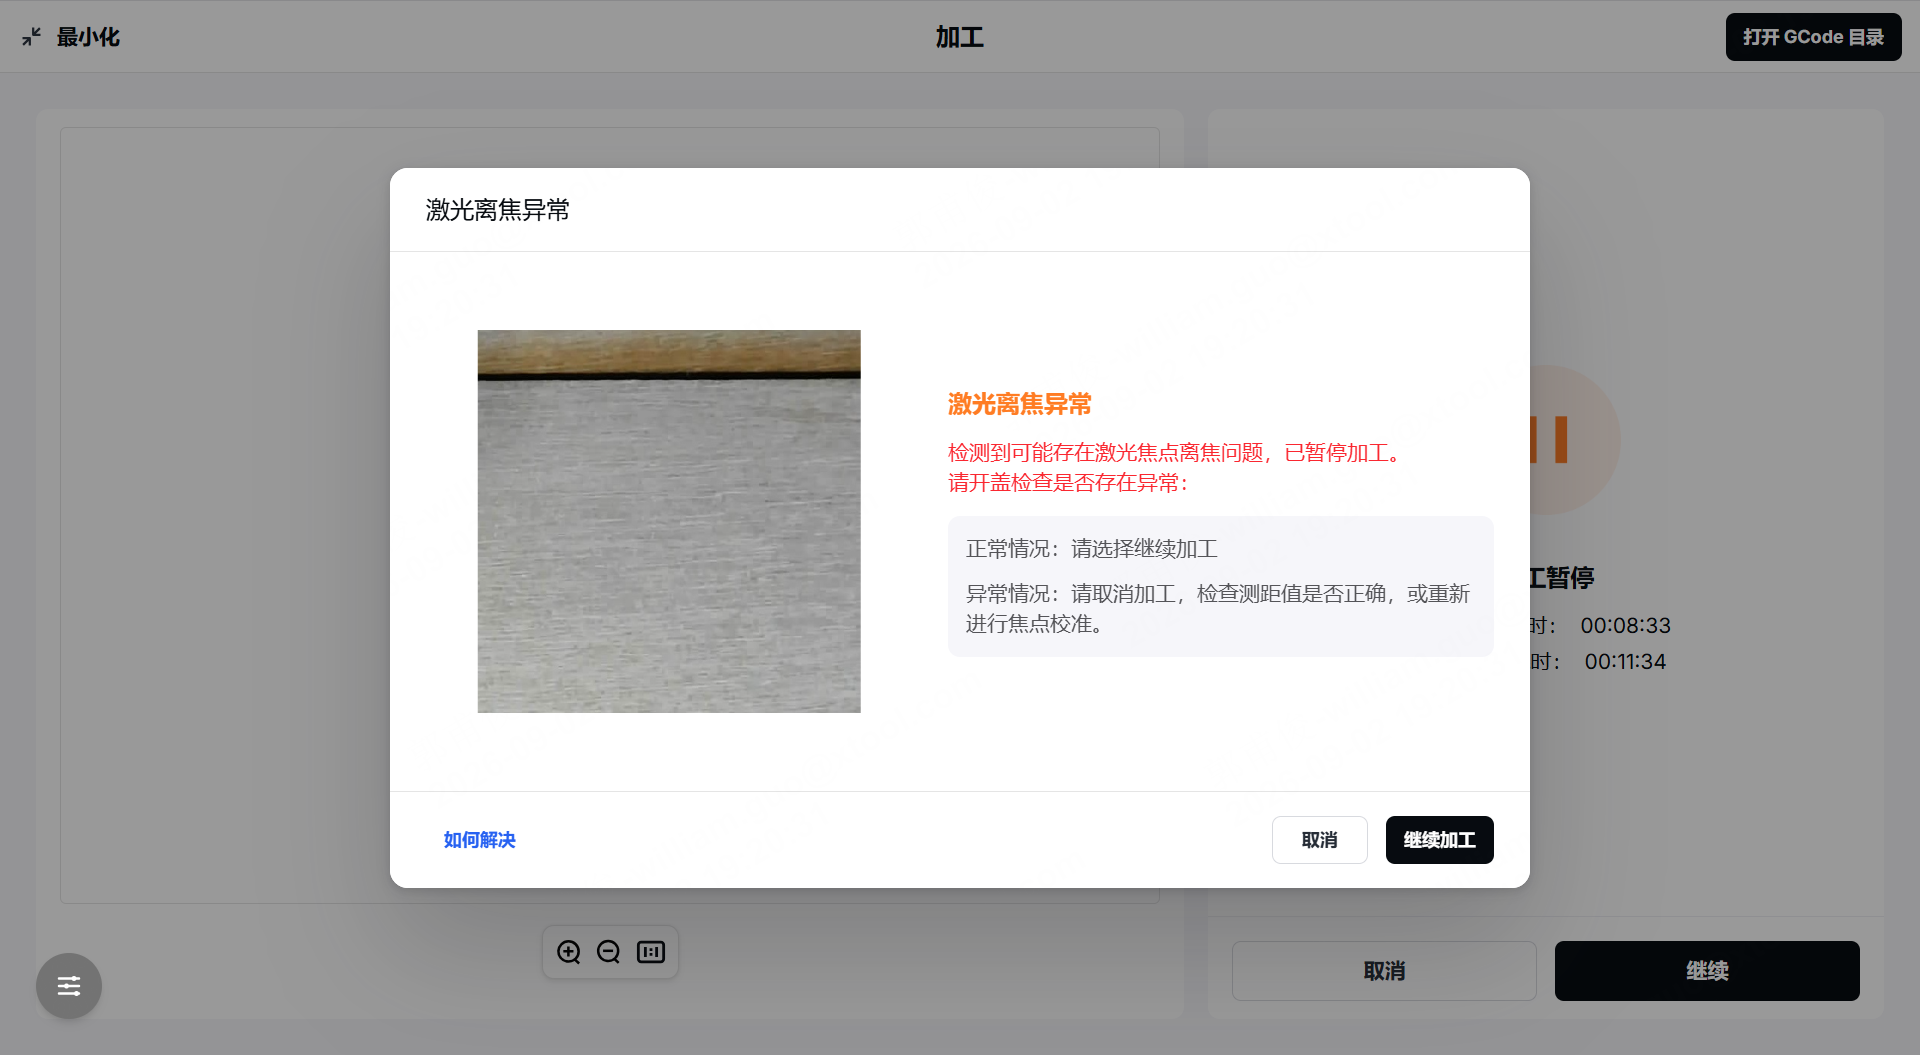
在加工任务开始后,软件弹出激光离焦异常的提示。
¶ 产生问题的原因
-
激光焦点偏移:材料表面不平、高度值设置不对,或者材料在加工中发生翘曲、位移,导致激光焦点没有落在材料表面。
-
激光痕迹太浅:功率设置偏低或速度过快,材料上留下的加工痕迹太淡,相机看不清,无法判断焦点状态。
-
材料本身干扰了识别:金属、镜面、亮面涂层等反光材料,或者木纹、花纹、深色等纹理复杂的材料,会让相机难以分辨哪些是激光痕迹、哪些是材料自身的纹理。
-
相机没有拍到加工位置:加工图案位于相机检测范围之外(通常是工作区边缘),相机看不到实际加工的区域。
¶ 排查步骤
¶ 步骤一:暂停加工并判断材料类型
待设备停止出光后,观察当前材料表面:若为金属、镜面、亮面涂层等反光材料,或带有明显木纹、花纹的材料,且材料表面已留下预期的激光痕迹,点击弹窗中的「继续加工」按钮,观察后续加工是否正常;
如点击「继续加工」后仍反复提示,或当前材料为普通材料,或材料表面无明显激光痕迹,请继续步骤二。
¶ 步骤二:确认材料是否为当前光源支持的类型
-
对照官方激光加工能力说明,确认当前材料在当前激光光源的支持范围内;
-
如材料不在支持范围内,更换为支持的材料后重新加工,不建议继续使用该材料;如材料在支持范围内但问题依旧,请继续步骤三。
¶ 步骤三:检查材料放置
-
观察材料是否完全平贴在底床上,四角和中部无翘起、悬空;
-
对比加工前后的位置,确认材料在加工过程中未发生移位;
-
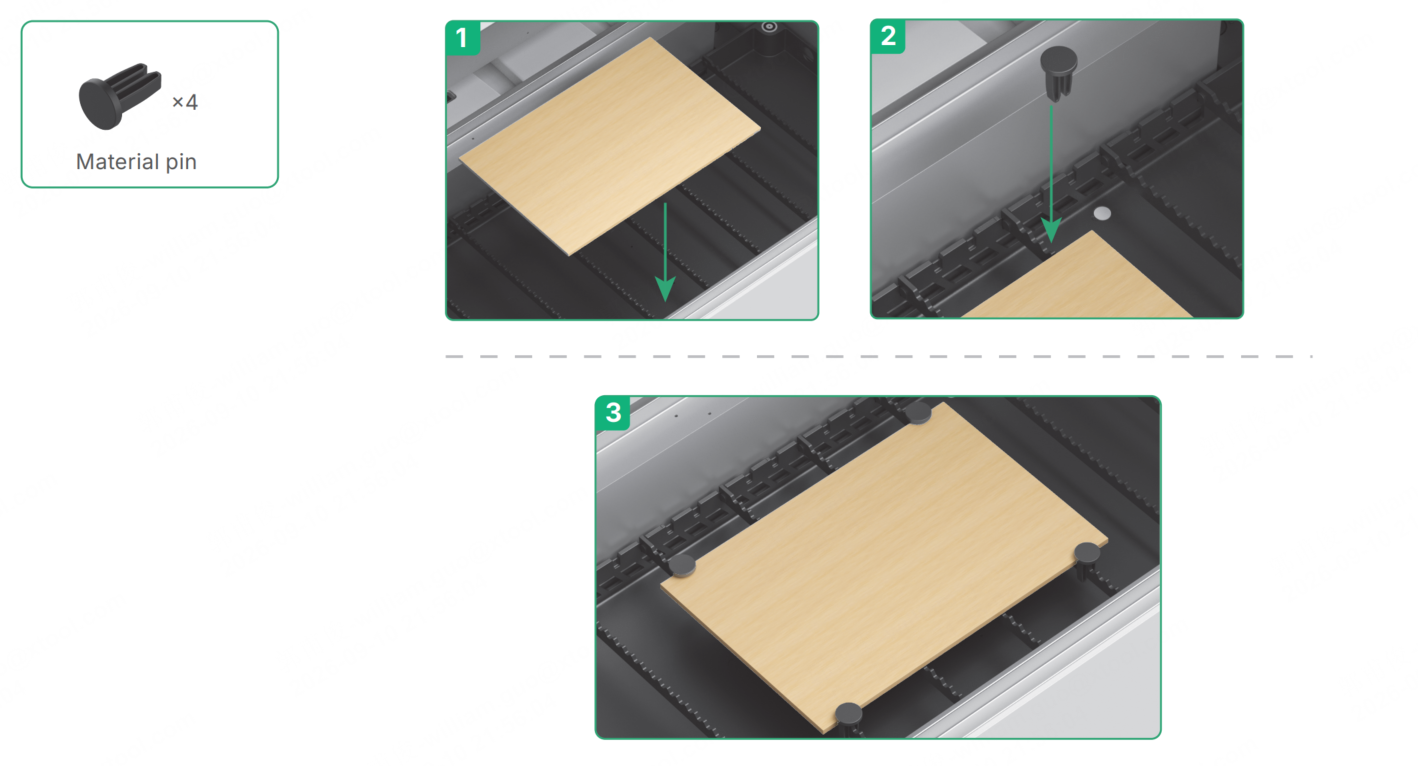
如发现翘起或移位,重新放平材料,并使用设备自带的材料固定夹固定(参考下图方式)后再次加工;如材料放置正常但问题依旧,请继续步骤四。
¶ 步骤四:校验厚度与焦距设置
-
在软件中重新执行一次自动测距,记录测距结果;
-
使用游标卡尺测量底床与材料上表面之间的距离(下图红色标记位置),记录数值;
-
对比自动测距结果与手动测量值:
-
如二者差异在 1 mm 以内,请继续步骤五;
-
如二者差异超过 1 mm,以手动测量值为准设置材料高度,再次加工观察问题是否复现;如仍复现,请继续步骤五。
-
¶ 步骤五:调整加工参数
-
在软件材料库中选择当前材料对应的官方建议参数,再次加工;
-
如问题依旧,在官方建议参数基础上提高 20% 功率或降低 20% 速度,再次加工;
-
如问题依旧,请继续步骤六。
¶ 步骤六:联系 xTool 支持团队
收集以下信息,将所有信息一并发给 xTool 支持团队,进一步分析定位问题。
-
材料类型和厚度;
-
XCS 文件;
-
完整的故障视频(包含故障弹窗);
-
做过的排查以及获得的结果;
-
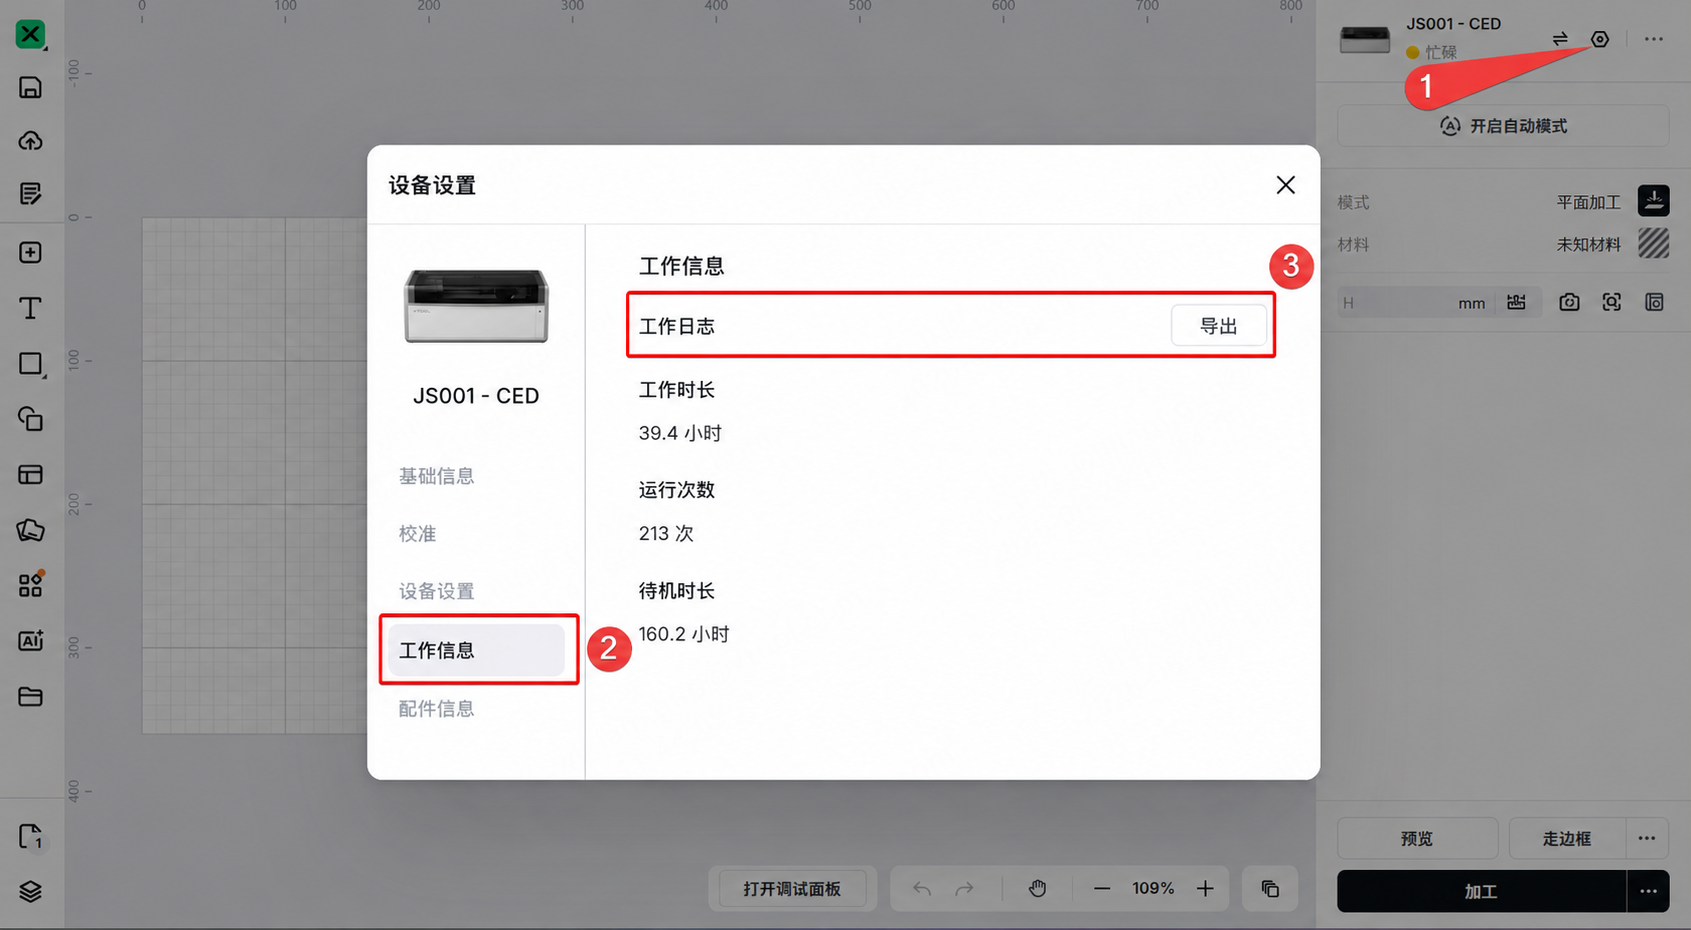
设备日志(可参考下图的路径获取);