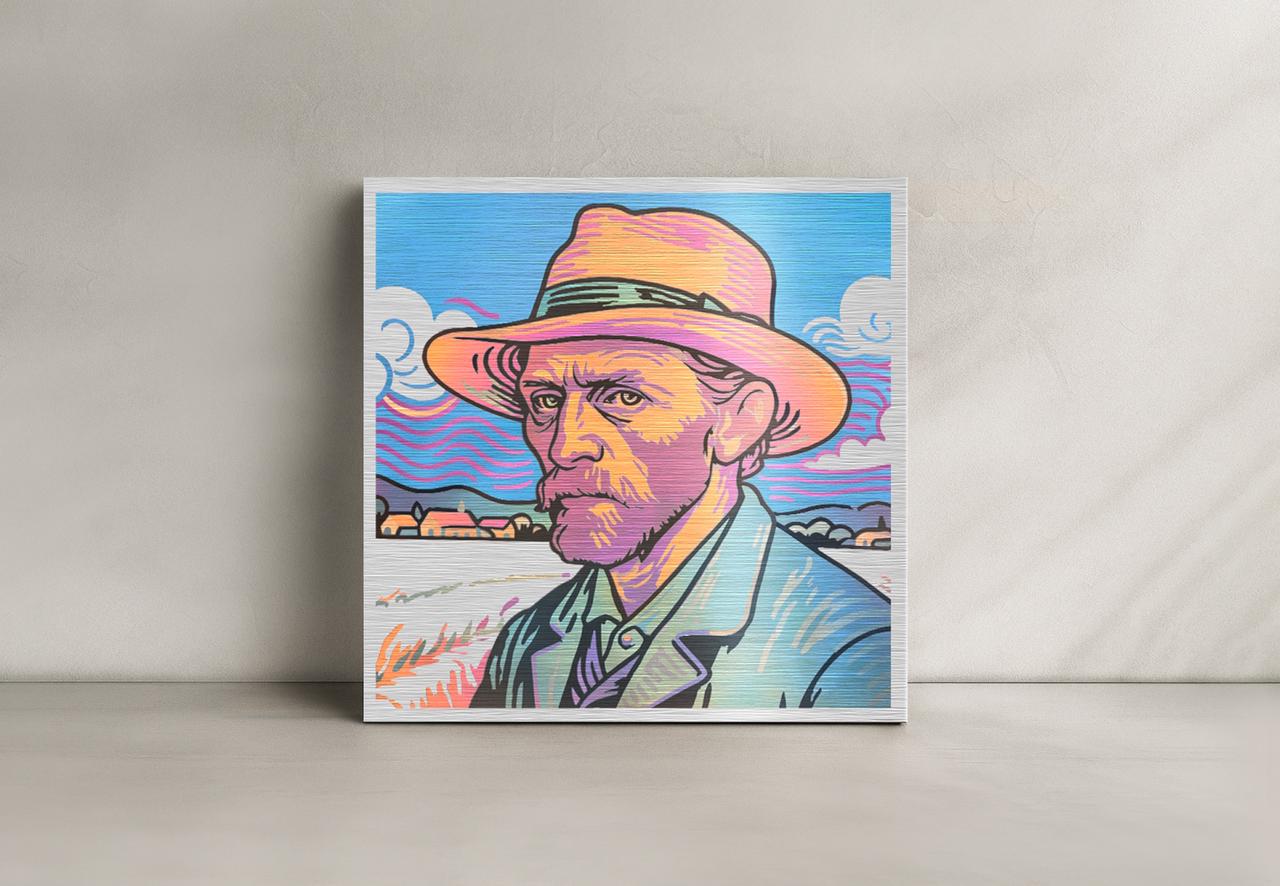
xTool X1 支持对矢量填充图像和位图对象进行彩色雕刻,以实现特定材料上的多色效果。本文将以 304 不锈钢材料为例,讲解彩色雕刻的具体步骤。
**注意:**本教程中提供的处理文件和效果示例主要基于 MOPA 激光在 304 不锈钢上的彩色雕刻。不过,您也可以参考此方法,探索在其他金属上的彩色标记应用。
¶ 1. 连接 xTool X1 至电脑
前往 “下载与连接 xTool 软件”,确保设备已与电脑成功连接。
¶ 2. 前置准备
(1)确保你已购买和安装 xTool X1 20W 蓝光振镜模块和 xTool X1 60W MOPA 振镜激光源。更多安装教程,请移步 xTool X1 振镜激光源使用指南 和 xTool X1 20W 蓝光振镜模块使用指南。
(2)将材料放置在设备底板上,用于色彩测试。
**提示:**最好准备三块与目标材料一样的耗材。一块用于测试色彩,一块用于创建个人的色彩矩阵,一块用于最终的成品制作。
(3)关闭设备盖子。
(4)下载下方文件,选择其一用于色彩测试。
¶ 3. 在材料上测试色彩效果
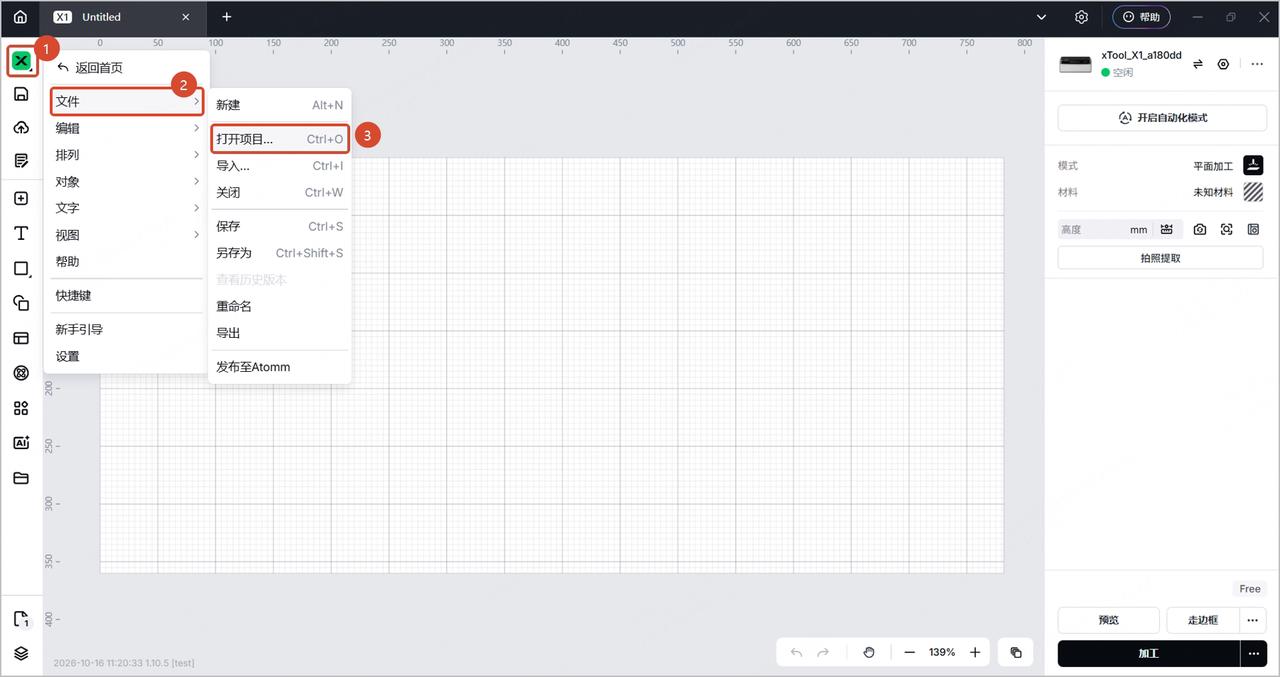
(1)打开刚刚下载好的色彩测试文件。
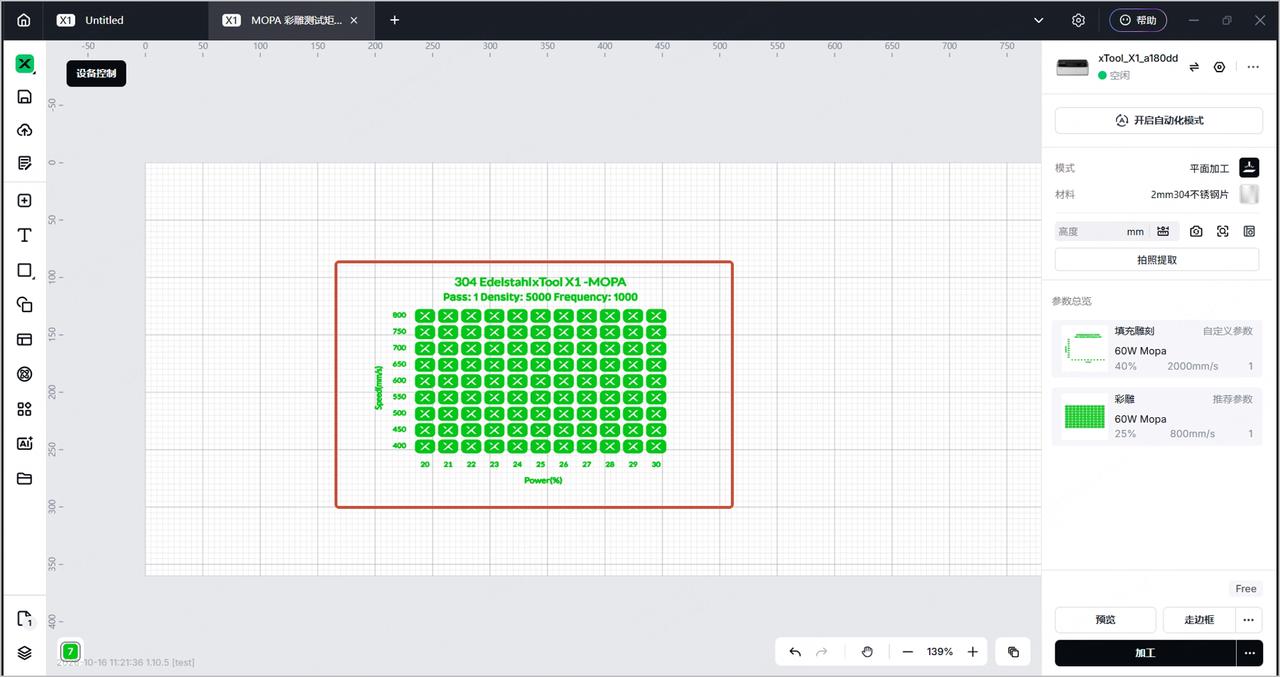
(2)根据材料尺寸调整画板上的矩阵文件大小。
**注意:**色彩测试文件默认选择 2mm 的 304 不锈钢为加工材料。
(3)在软件右下角,点击“预览”和“走边框”以预览加工效果和加工位置。如果确认没问题,则点击“加工”。
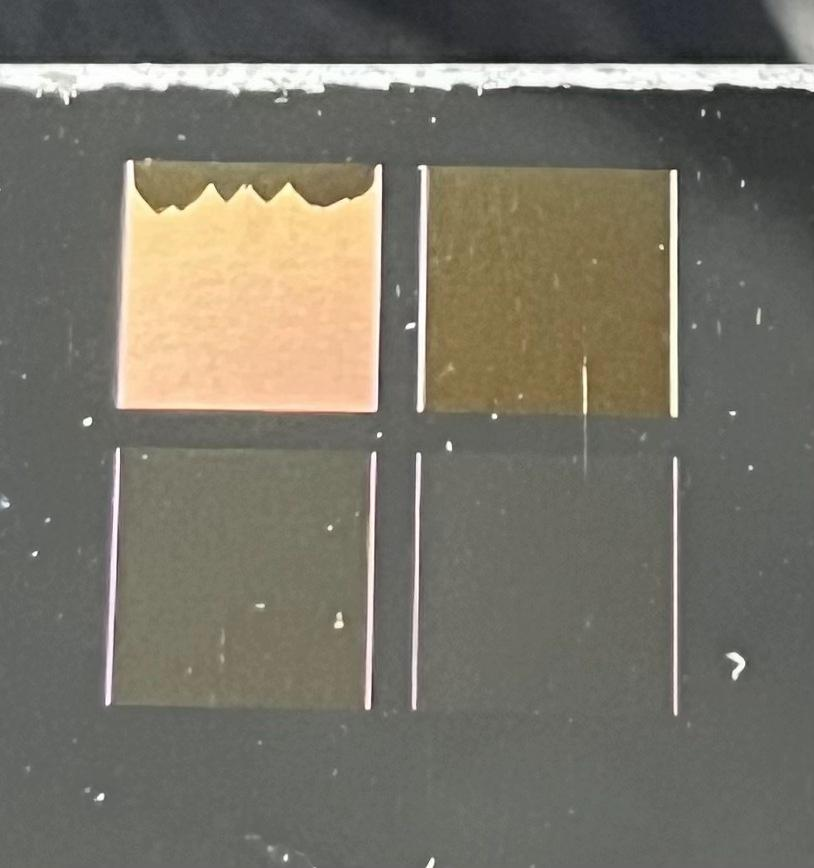
(4)加工完毕的板材效果大致如下图所示。
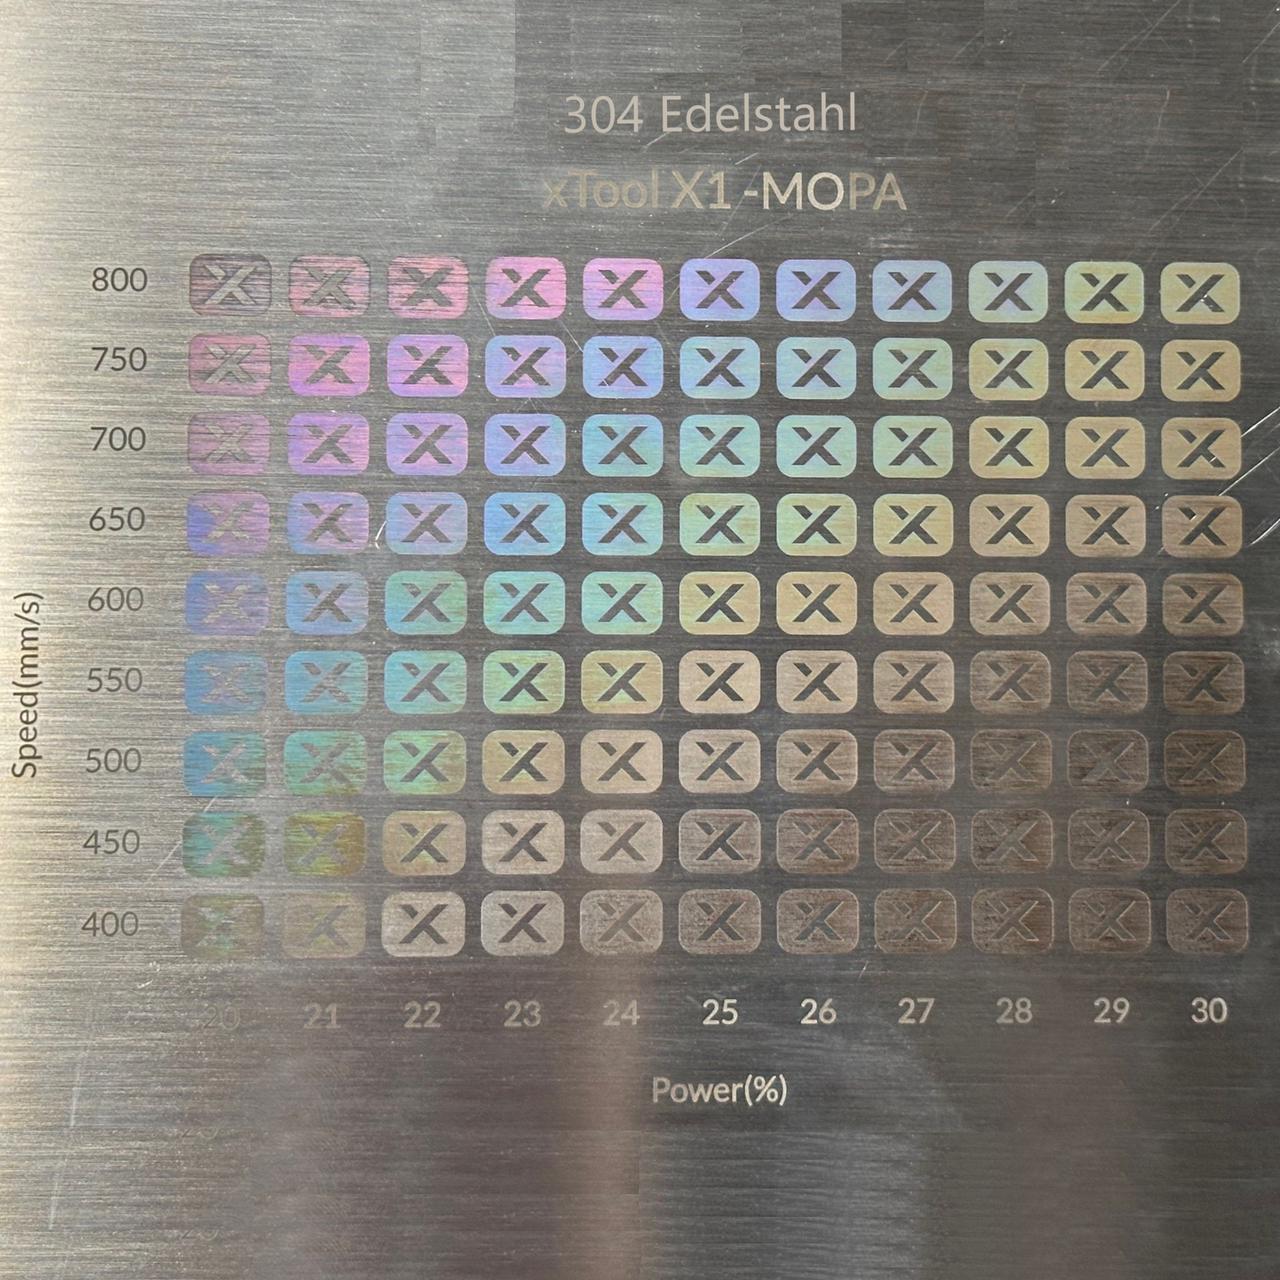
**注意:**加工完成后,请按照加工效果完成以下操作:
如果对色彩效果满意,请记录下相应的参数设置,包括处理速度和功率。
若需优化个别方块的色彩效果,请先确定目标颜色及其对应的处理速度和功率,然后通过以 0.5% 的功率增量或减量以及 50 毫米/秒的速度增量或减量调整设置,重新创建一个测试阵列。
¶ 4. 创建个人彩雕
(1)将新板材放入设备底板,并关好盖子。
(2)在软件上创建新项目。
(3)根据上一个步骤的加工结果,创建新的加工测试矩阵。
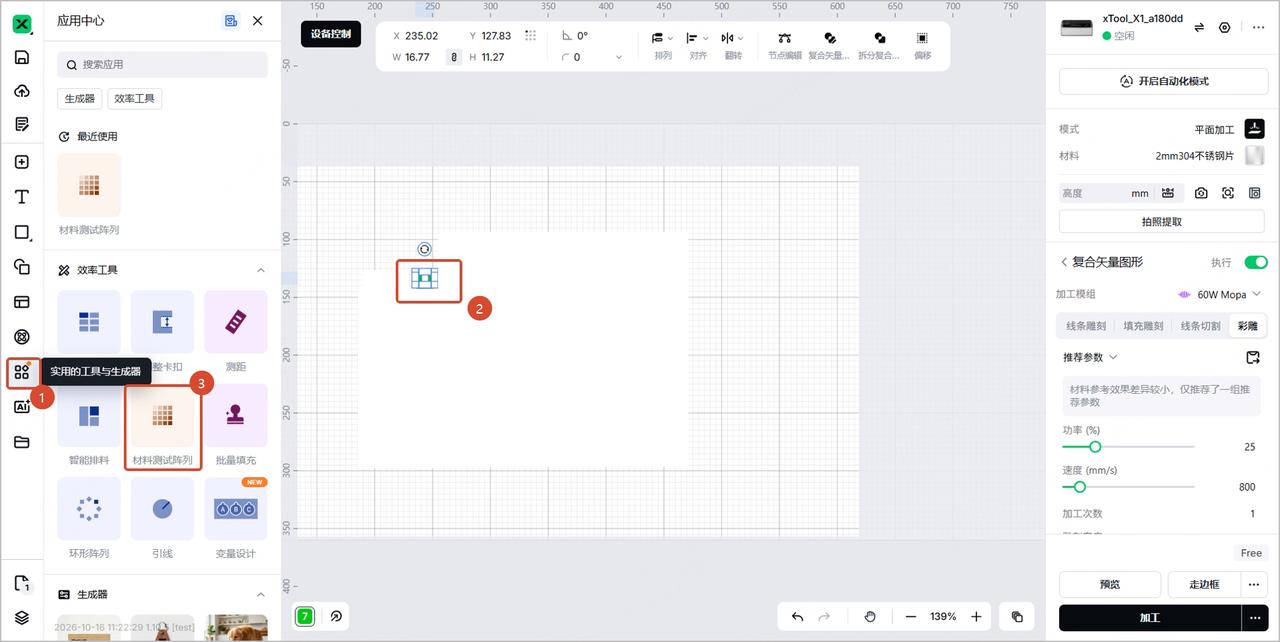
- 插入一个矢量图案。
- 点击左侧工具栏的“使用的工具与生成器”。
- 点击“材料测试矩阵”。
阵列规格建议:
- 单个矩阵的最小尺寸:10 mm × 10 mm
- 建议最大行数/列数:≤ 8
- 行/列间距:≥ 1 mm
(4)调整画布上的矩阵文件并加工。
(5)保存项目文件,并拍下材料上的加工结果照片。
¶ 5. 将个人彩雕参数上传至软件
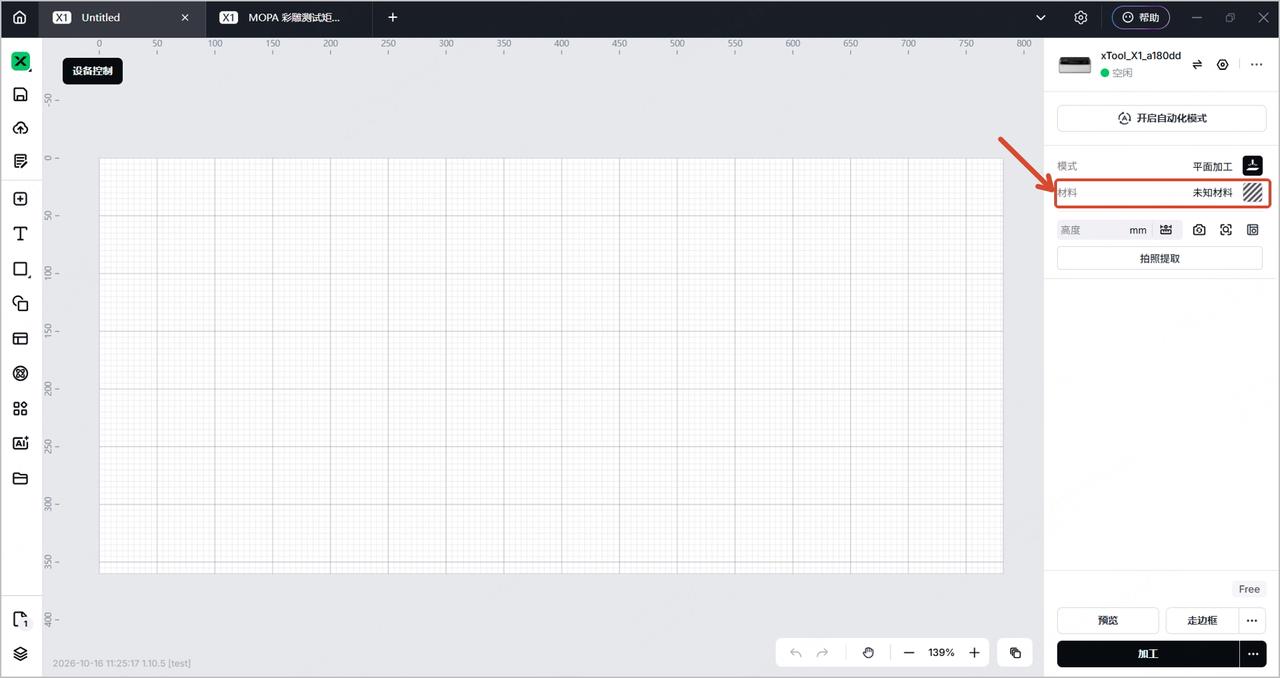
(1)在右侧面板点击“材料”。
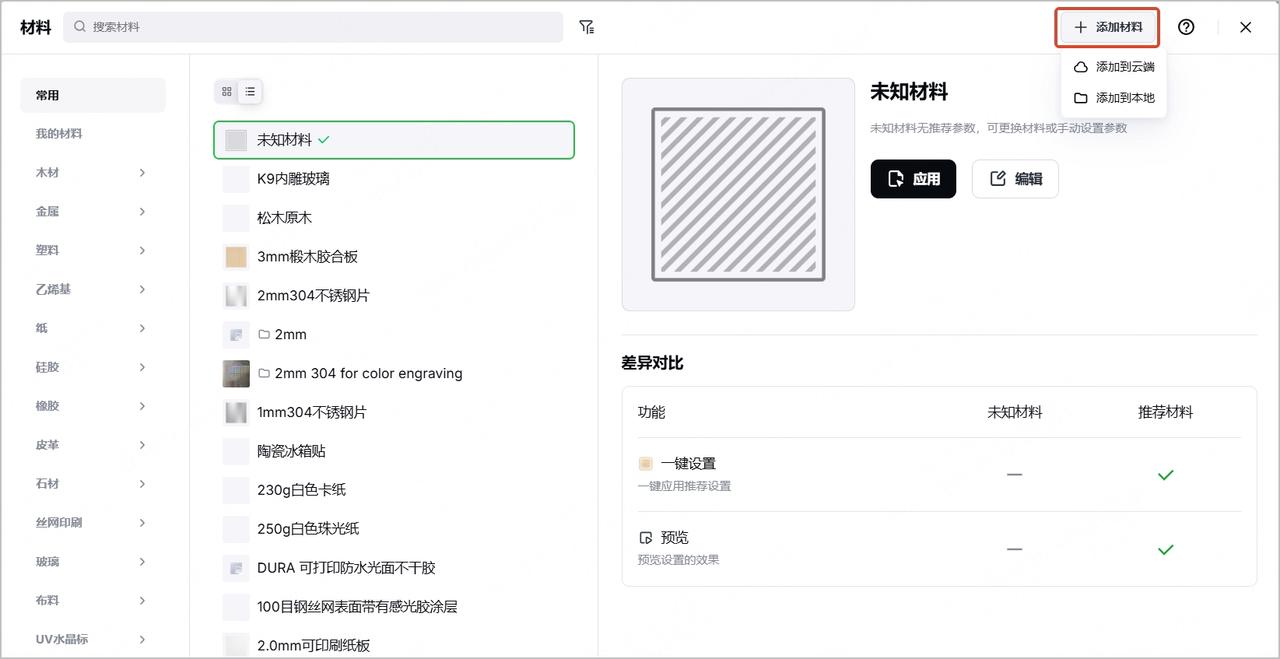
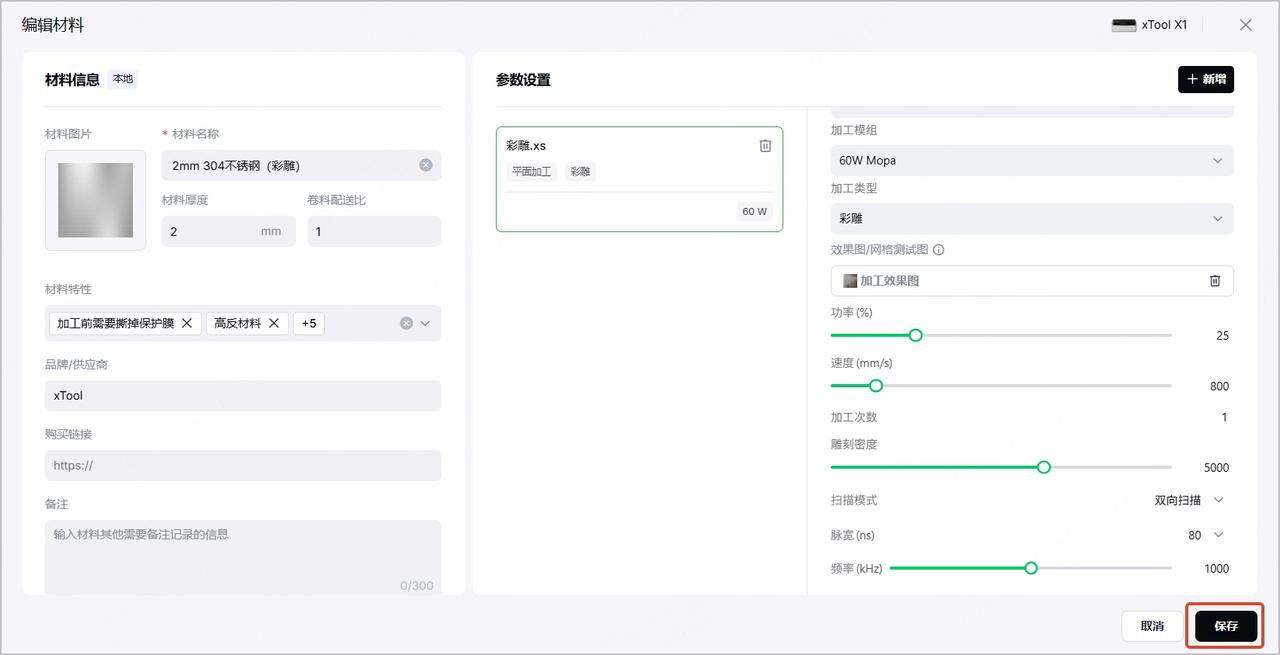
(2)点击“+添加材料”。你可以选择将材料参数添加到云端或者本地。
(3)填写左侧面板的信息,然后点击右侧面板的“+新增”按钮。
(4)在右侧面板点击“从文件导入参数”,将此前保存好的个人材料彩雕测试文件导入进去。
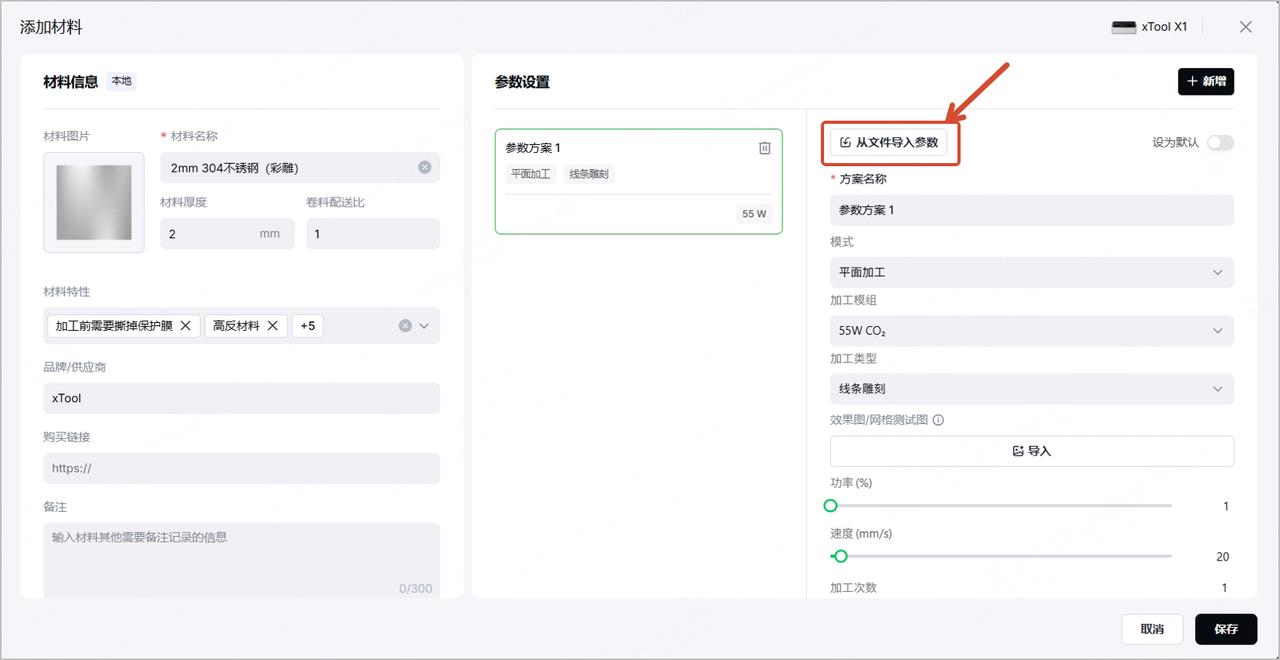
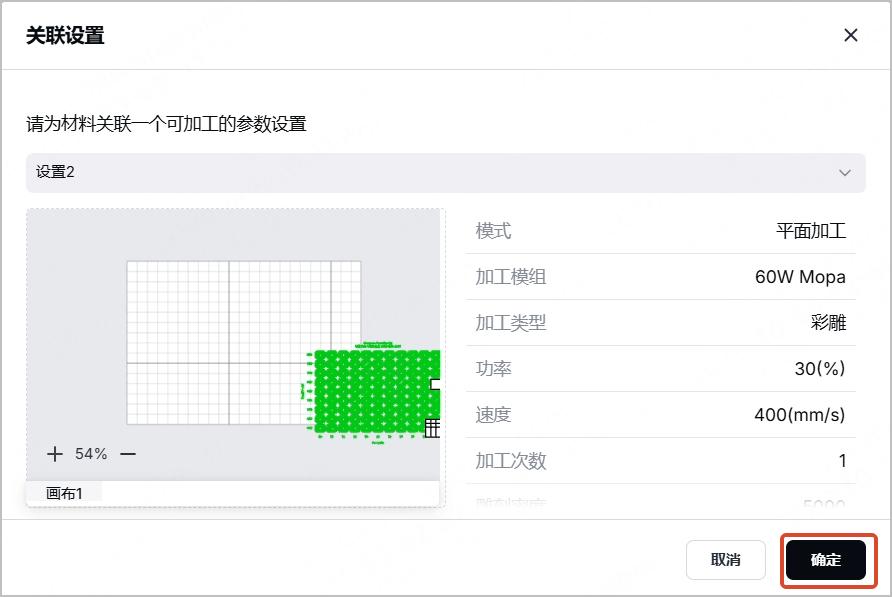
(5)点击“确定”,文件中的参数即可自动录入。
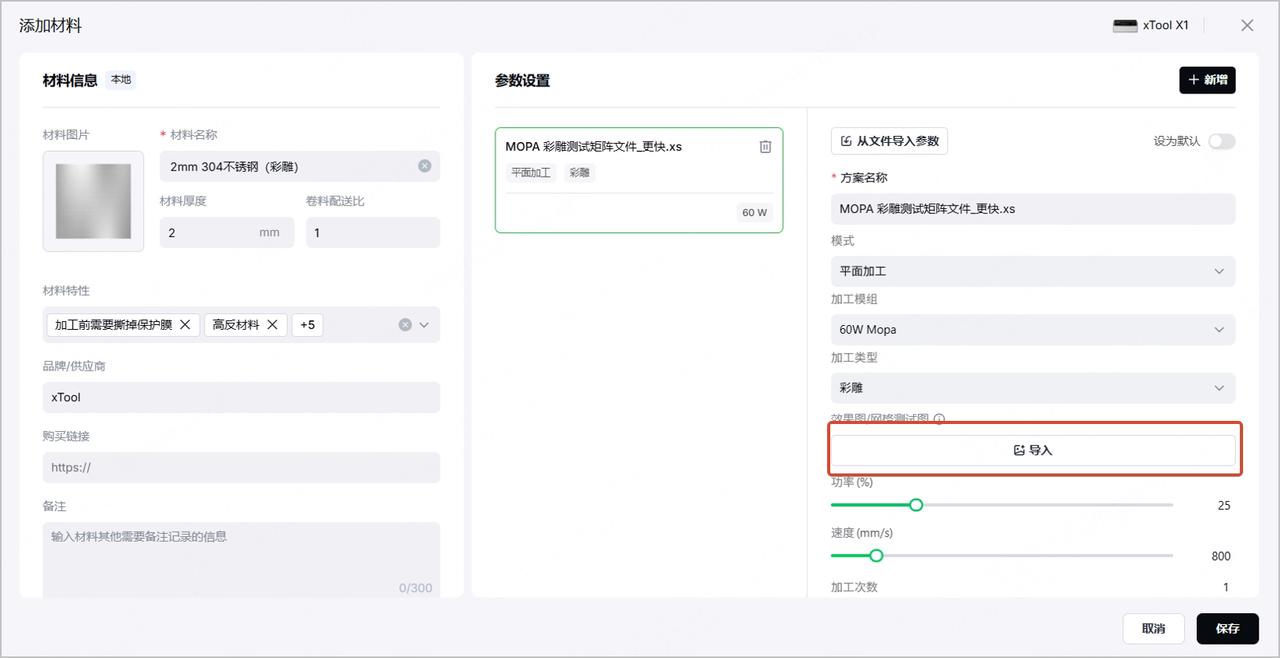
(6)点击“导入”,将此前拍摄好的个人彩雕测试加工结果照片导入到软件中。
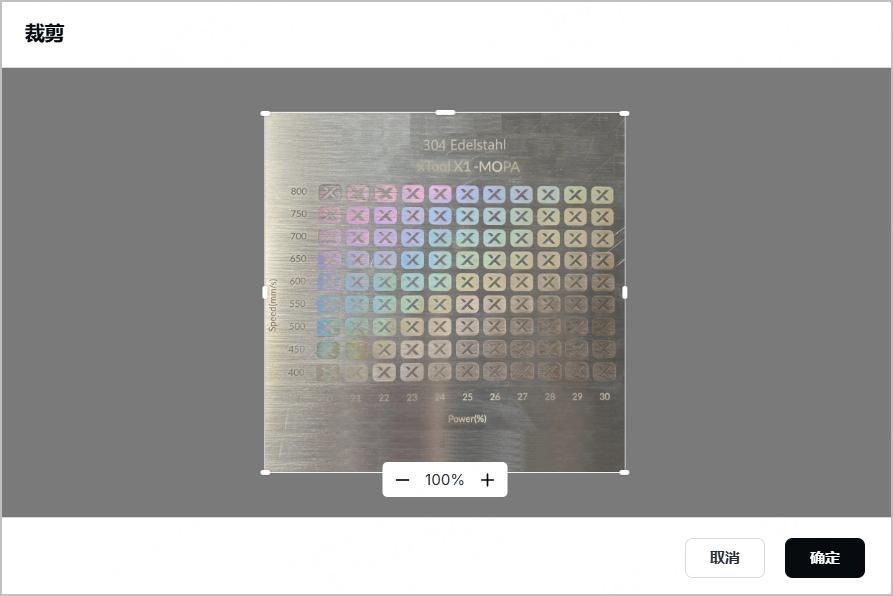
(7)调整照片尺寸,确认各重要信息都在框内,然后点击“确定”。
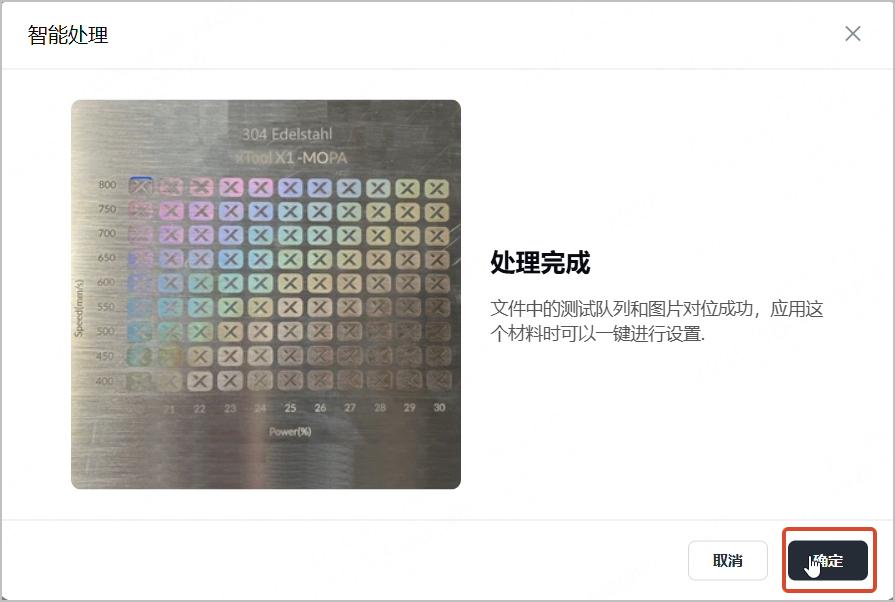
(8)照片自动识别和对位成功后,点击“确定”。
(9)点击“保存”。
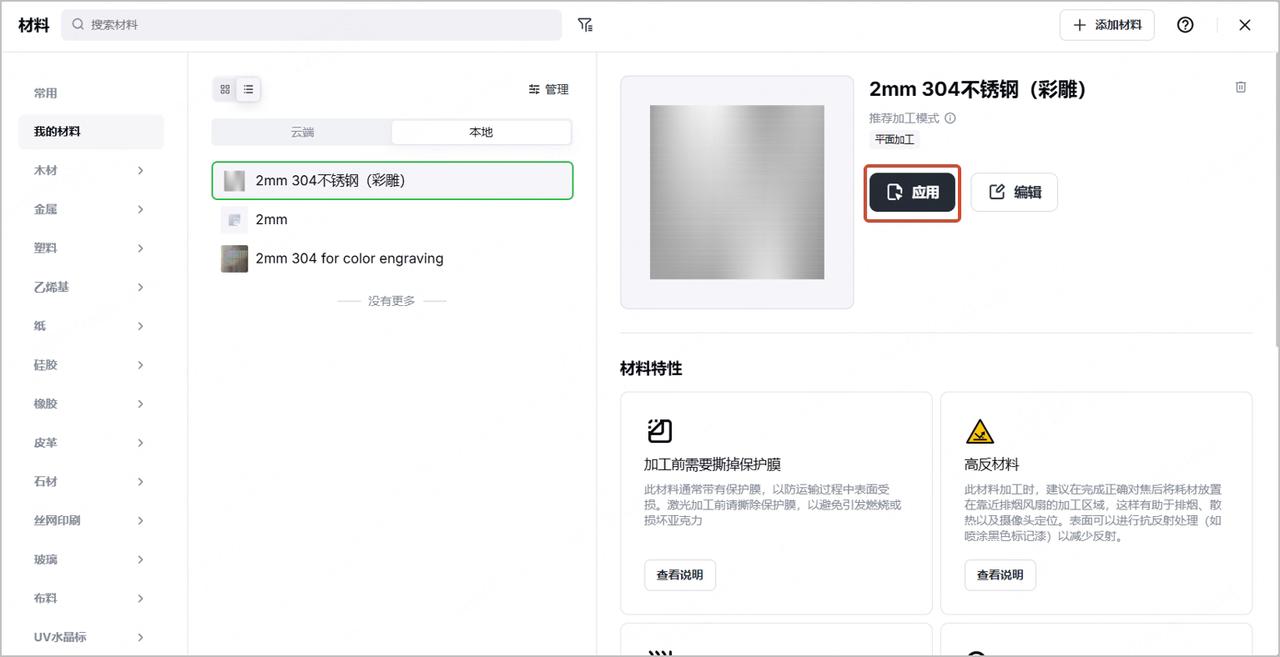
(10)在“材料”弹窗中,点击“应用”。
¶ 6. 编辑加工对象
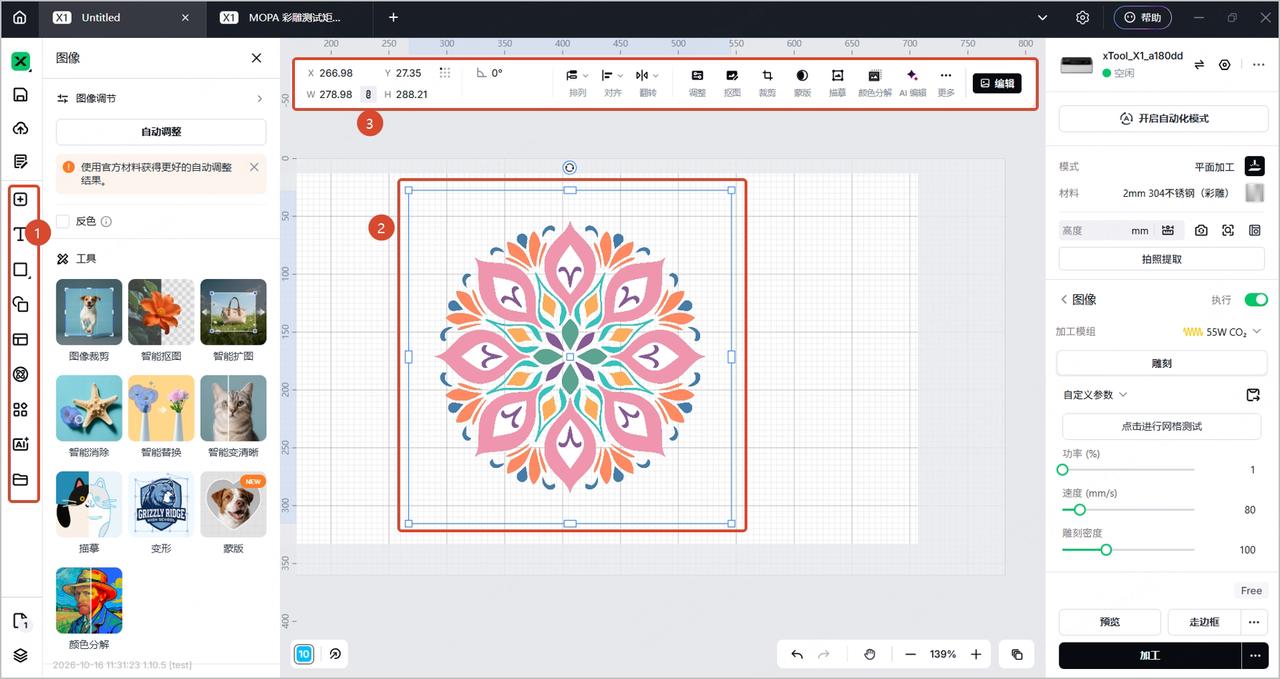
(1)在左侧工具栏选择工具,导入或创建加工图案。
(2)根据实时取景图,将加工图案置于材料上方。
(3)点击加工图案,即可在上方面板选用工具调整图案。
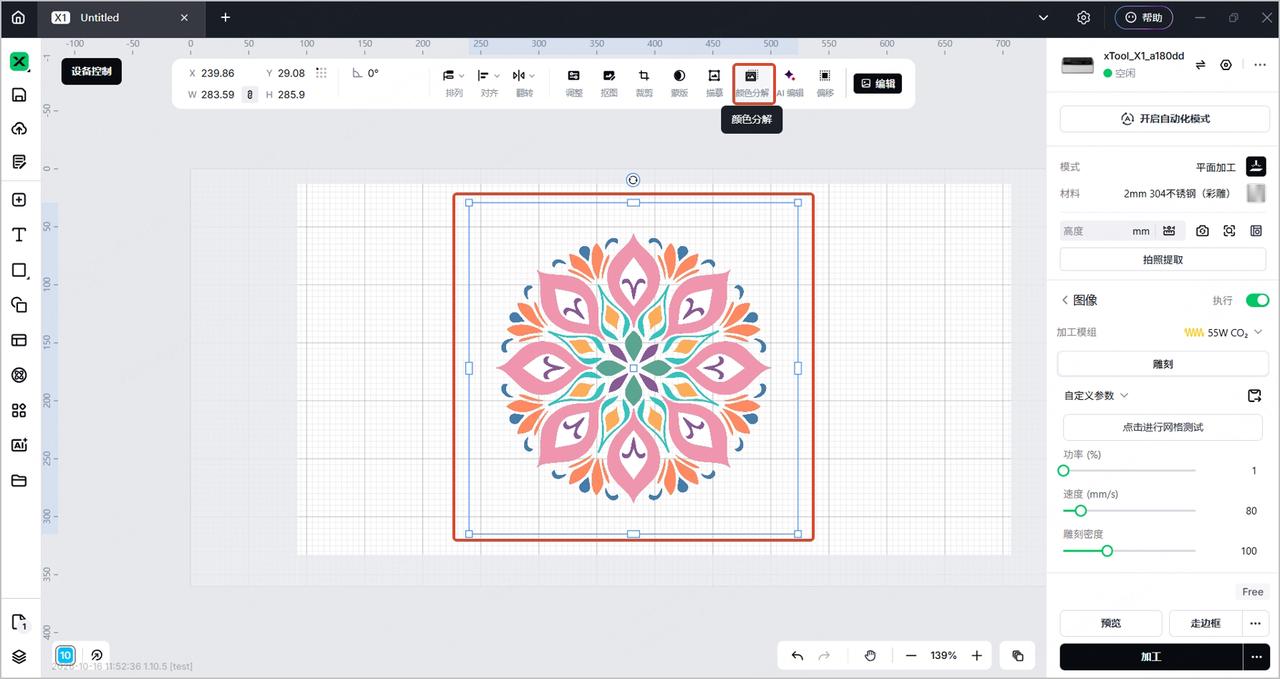
**注意:**个人彩色雕刻方案仅适用于矢量图。因此,如果加工对象是图像,可以按照以下子步骤将其转换为矢量图。
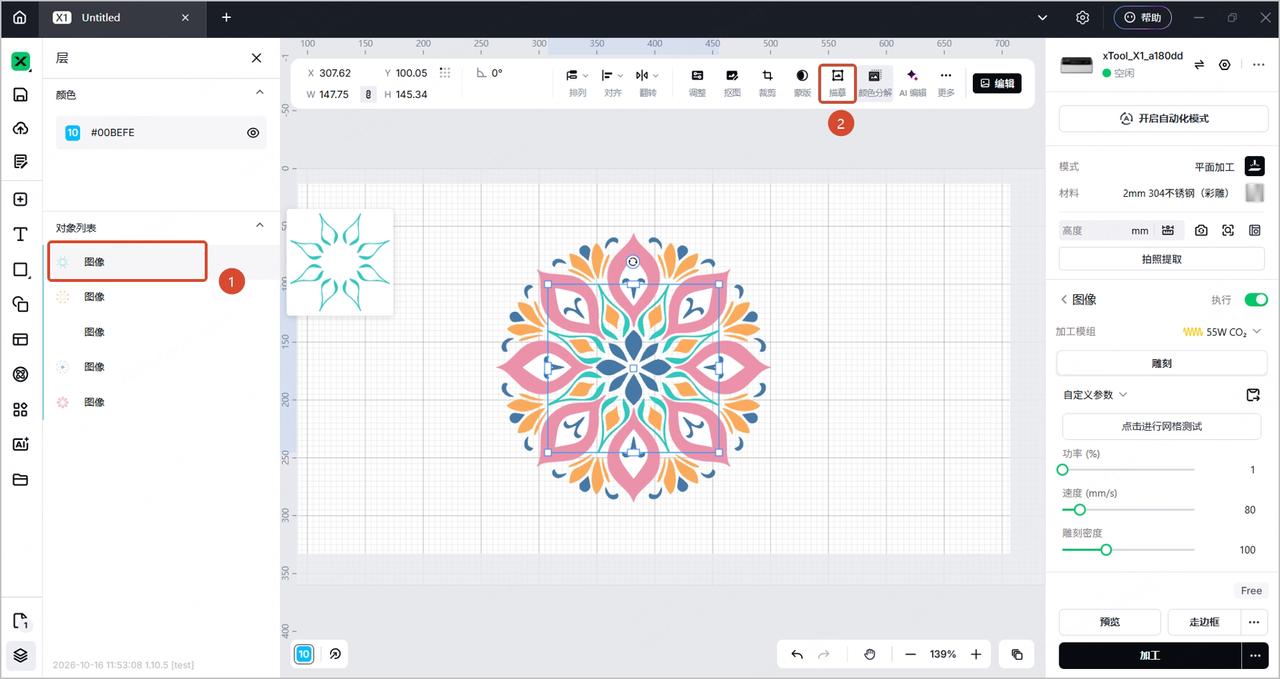
1. 点击加工对象,然后点击顶部工具栏的“颜色分解”。该图像将按颜色自动分层。
2. 在对象列表点击任一图像,然后点击顶部工具栏的“描摹”。
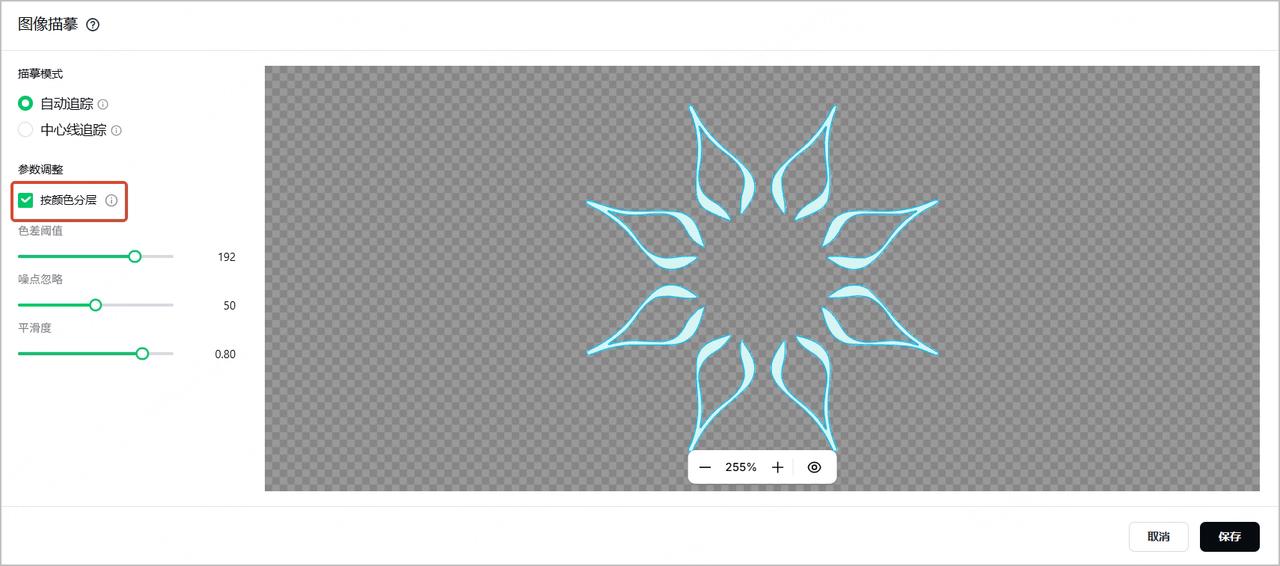
3. 在左侧面板设置参数,确保已勾选“按颜色分层”。然后点击右下角的“保存”。
4. 重复 1~3 设置所有图像层。
¶ 7. 设置加工参数
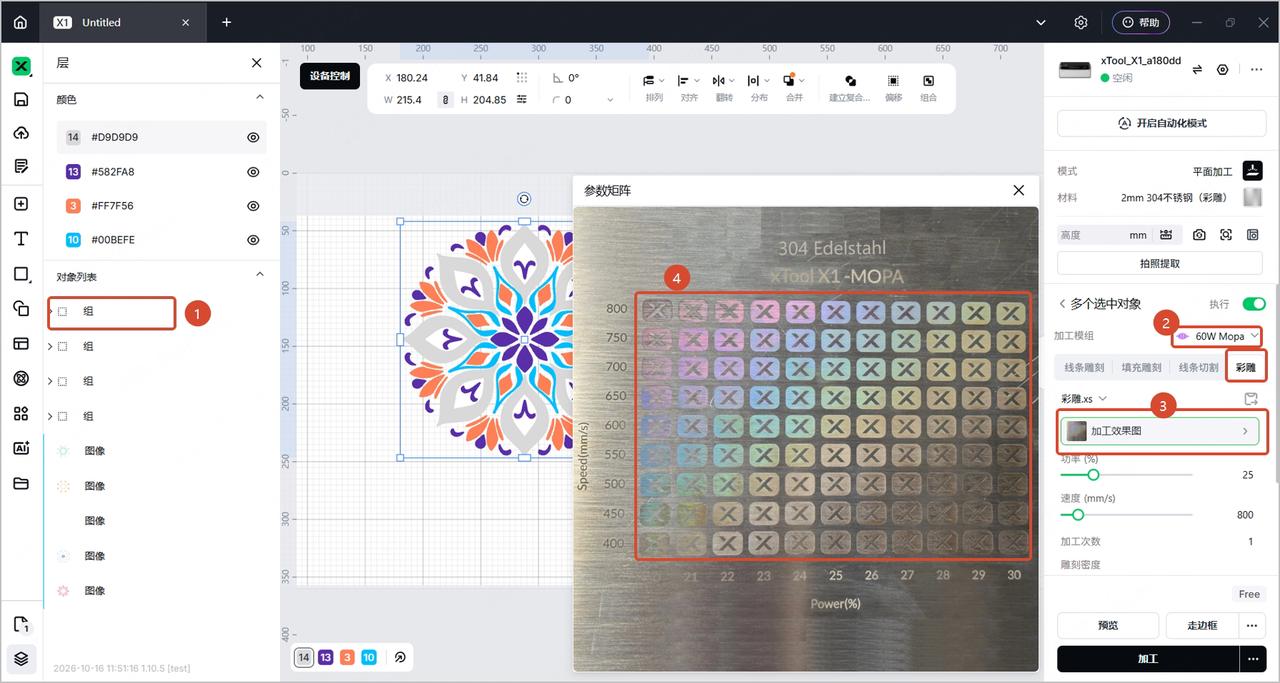
(1)点击对象列表中的一个组。
(2)在右侧面板选择“60W Mopa”作为加工模组,选择“彩雕”作为加工方式。
(3)点击加工效果图。
(4)在“参数矩阵”窗口中,点击目标颜色方块,其对应的参数将自动填充到右侧面板。
(5)重复步骤(1)~(5)设置所有组别。
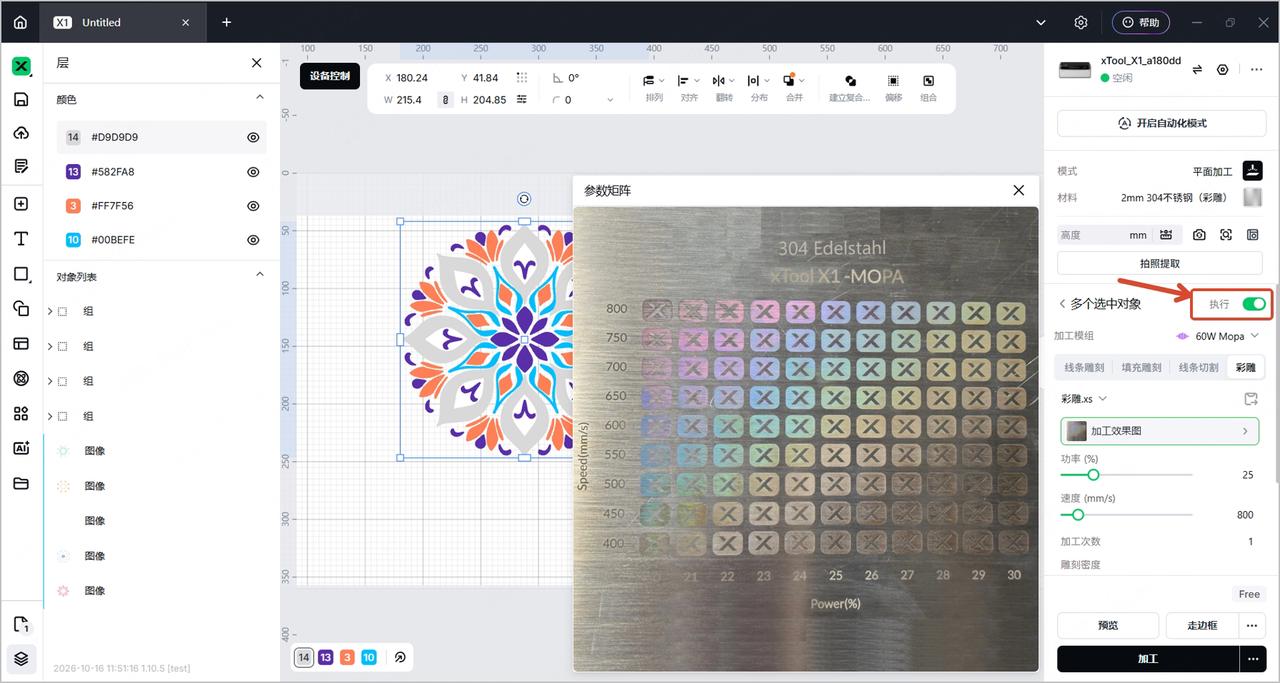
(5)为所有需要加工的组打开“执行”,无需加工的图像对象则关闭“执行”。
¶ 8. 开始加工
(1)将新材料放置在设备底板上,并关上设备盖子。
(2)调整加工对象的大小和位置,确保其处于待加工材料的上方。
(3)点击右下角的“预览”和“走边框”预览加工效果和加工区域。如果确认没问题,则点击“加工”。
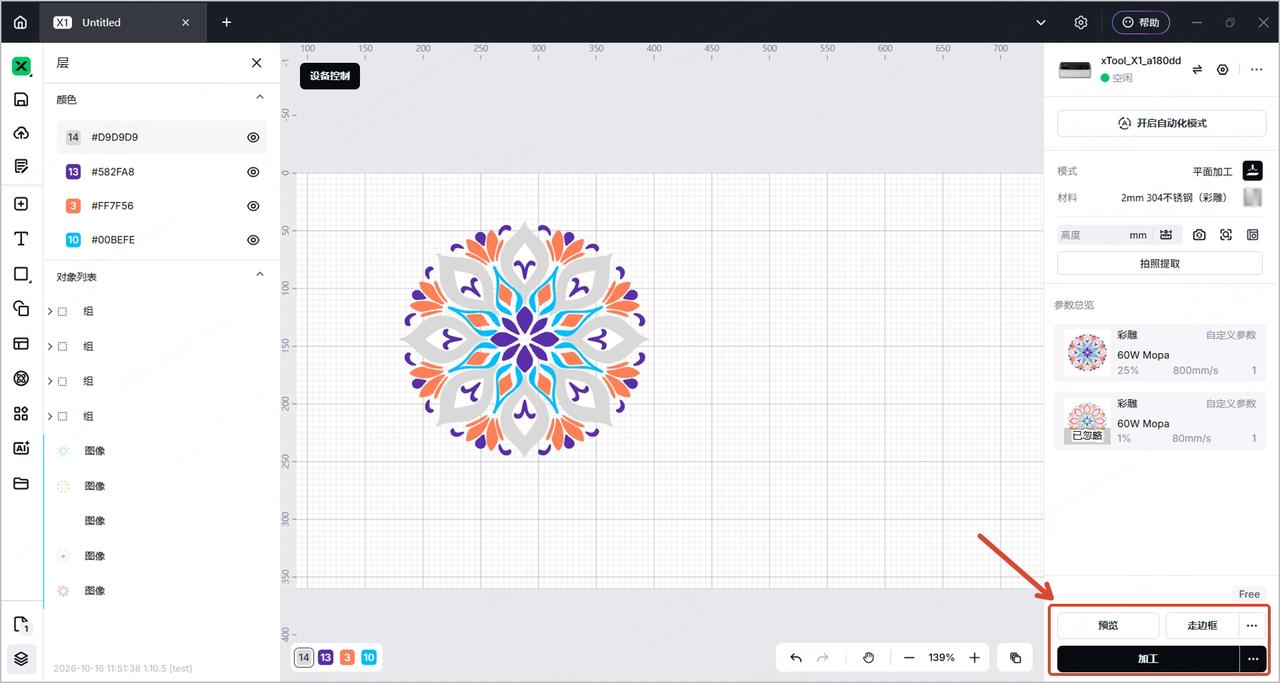
(4)加工前,对照右侧的“加工前确认”列表,并仔细阅读注意事项。在软件右下角,点击“开始”。
(5)按下设备的加工按钮(银色),开始加工。
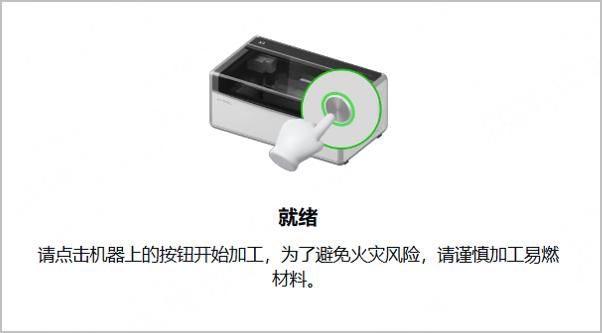
(6)等待加工完成。
¶ 重要注意事项
¶ 加工适用范围
本教程专门介绍使用 MOPA 激光在 304 不锈钢上进行彩色雕刻。
该方法可作适当调整,用于探索其他金属的彩色打标。
¶ 关键加工因素
即使参数设置完全相同,也可能因材料差异、环境湿度或温度波动而出现颜色不一致的情况,因为这些因素可能导致氧化层的成分和厚度不同。
¶ 探索更多颜色
在 304 不锈钢上进行彩色雕刻时,颜色的一致性容易受到设备性能差异、环境温度、湿度波动、材料表面状况及其一致性等多种因素的影响。
为帮助在材料上获得更理想的色彩效果,本节概述了 MOPA 激光在 304 不锈钢上进行彩色雕刻的规律,为实际效果偏离目标颜色时的参数调整提供实用指导。
¶ 色谱变化规律
随着激光能量增加,颜色依次变化为:
浅黄色 → 黄色 → 橙色 → 粉色 → 紫色 → 蓝紫色 → 蓝色 → 青色 → 绿色 → 棕色 → 黑色

¶ 参数调整规律
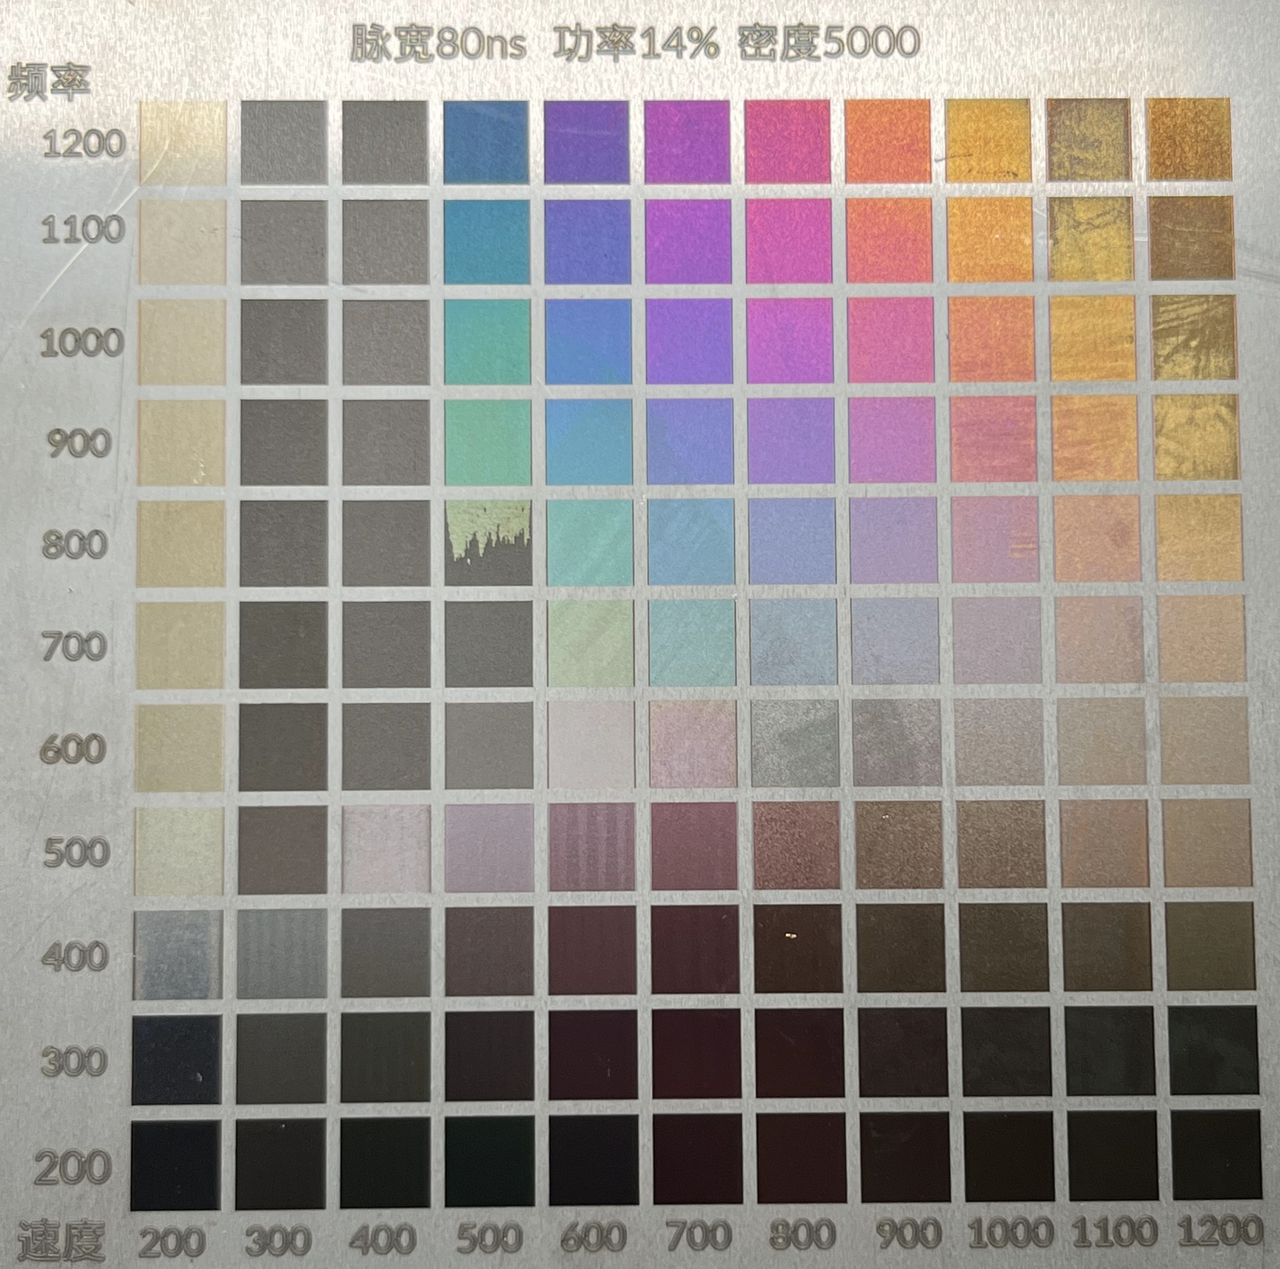 |
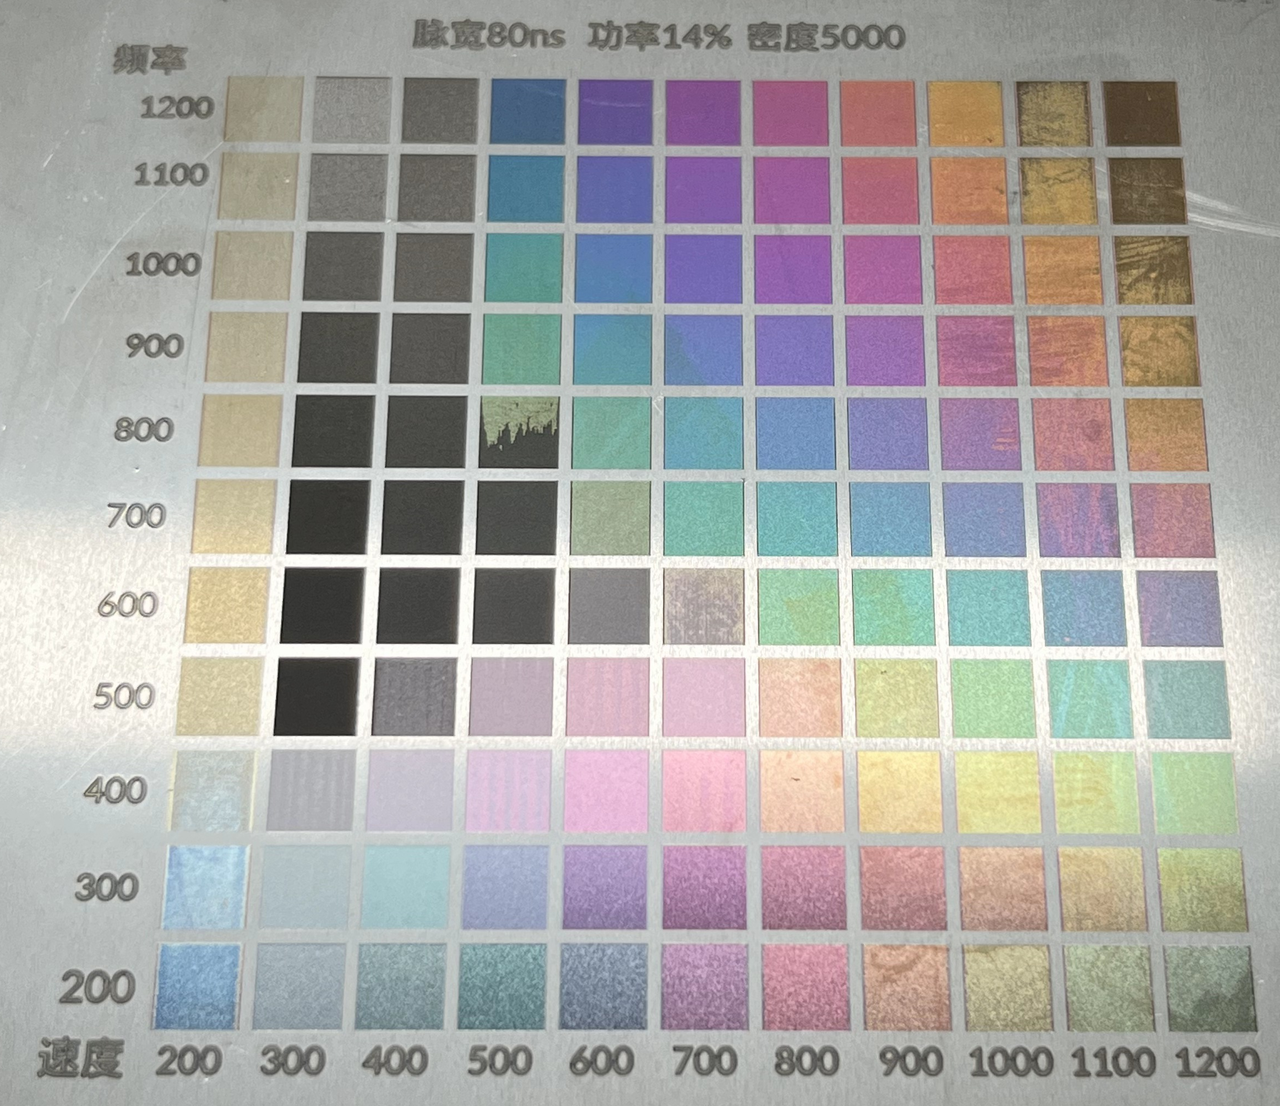 |
| X 轴:速度 Y 轴:功率 |
X 轴:速度 Y 轴:功率 |
功率:
每增加 0.5%,色相变化一次(遵循光谱原理)
速度:
每增加 100mm/s,色相变化一次
频率:
- 高于 500KHz:每变化 100-200KHz,色相变化一次
- 低于 500KHz:产生特殊的深色(阴影下呈黑色,光照下呈彩色)
脉冲宽度:
建议 >20 ns,以产生可见的颜色
<20 ns 对颜色的影响极小
调整策略:
色相差 ≥4:调整功率/速度
色相差 <4:调整频率/脉宽
¶ 表面处理影响规律
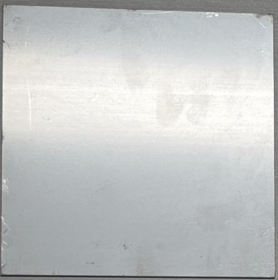
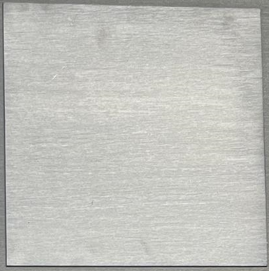
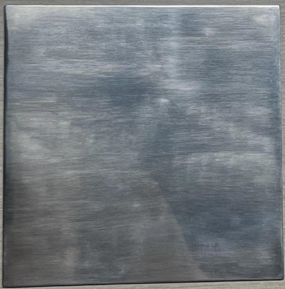
不同的表面处理会影响不锈钢表面的光反射,因此即使参数相同,彩色雕刻效果也会有所差异。
¶ 304 不锈钢表面处理类型
 |
 |
 |
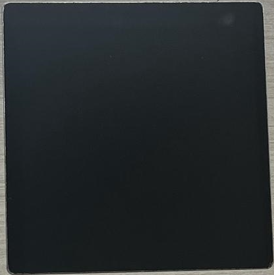 |
| 普通面 | 拉丝面 | 抛光面 | 镜面 |
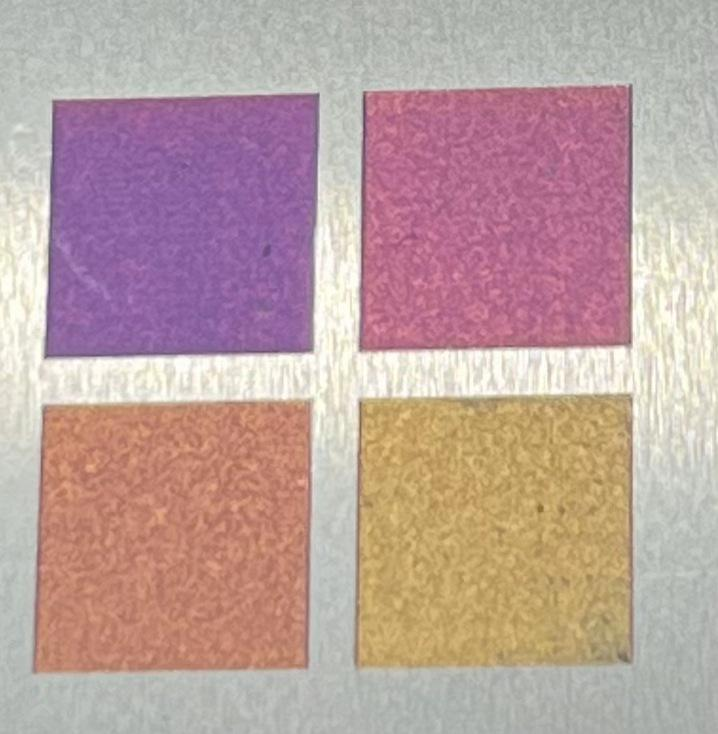
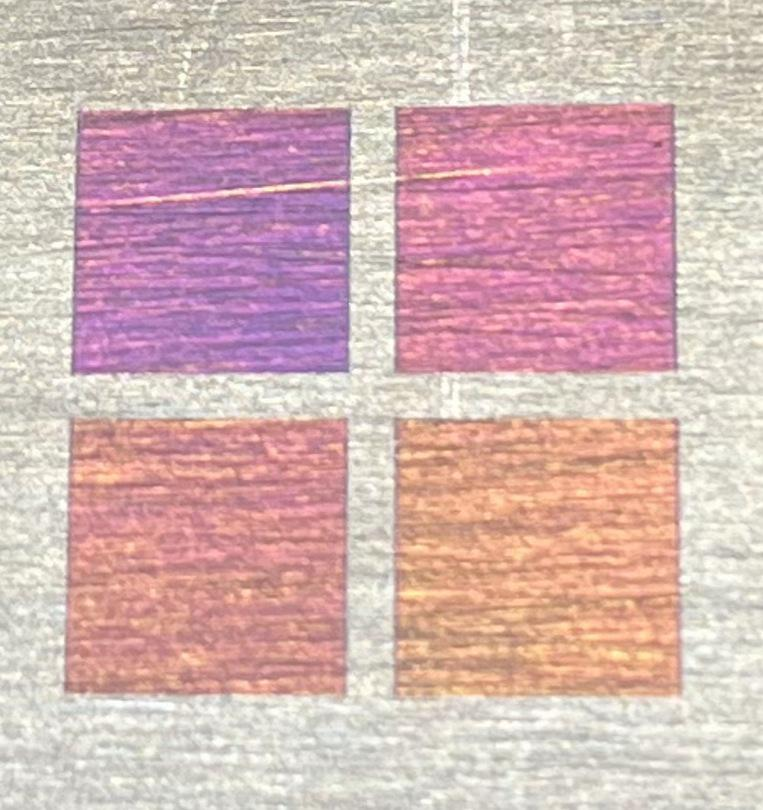
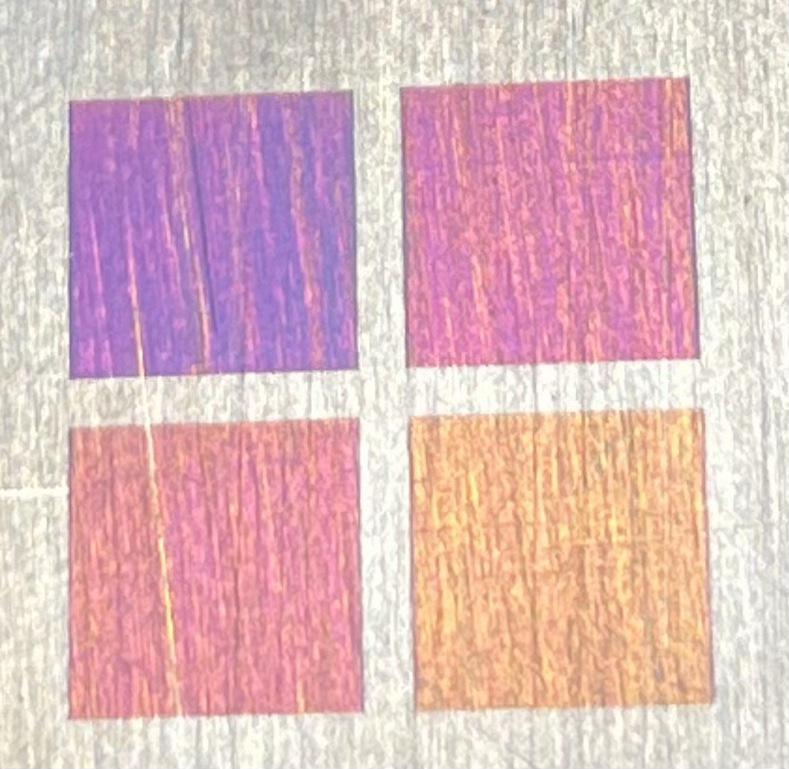
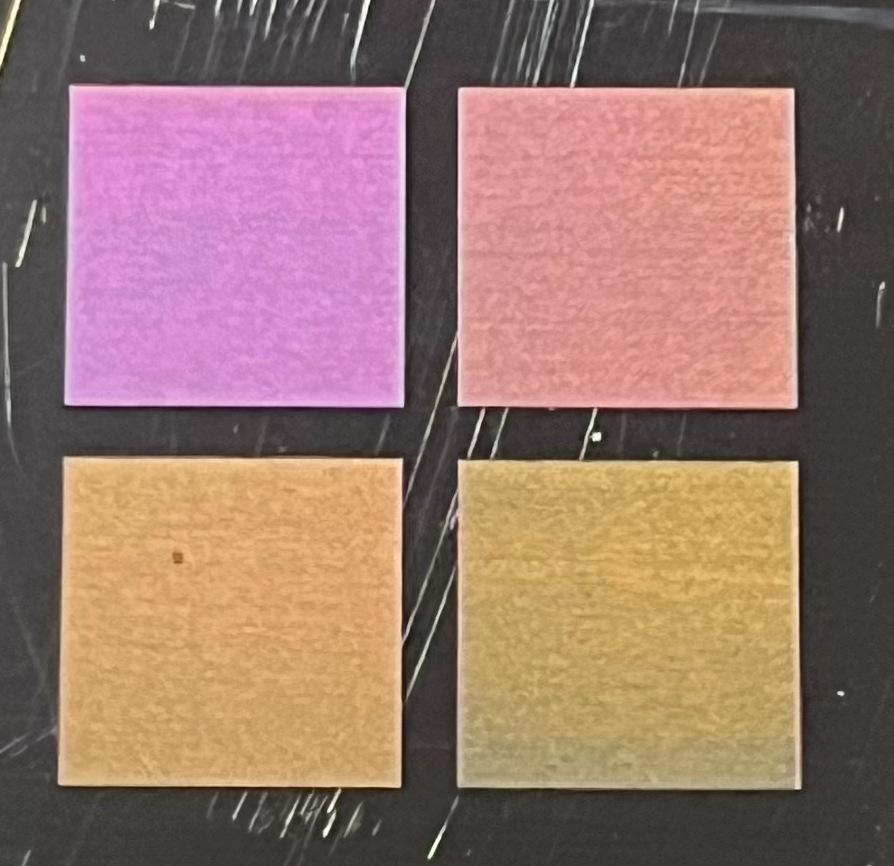
¶ 不同 304 不锈钢标明的同参数彩雕效果对比
 |
 |
 |
 |
 |
| 普通面 | 拉丝面(横向) | 拉丝面(竖向) | 抛光面 | 镜面 |
具体规则如下:
- 普通面与拉丝面:彩色雕刻效果差异极小。
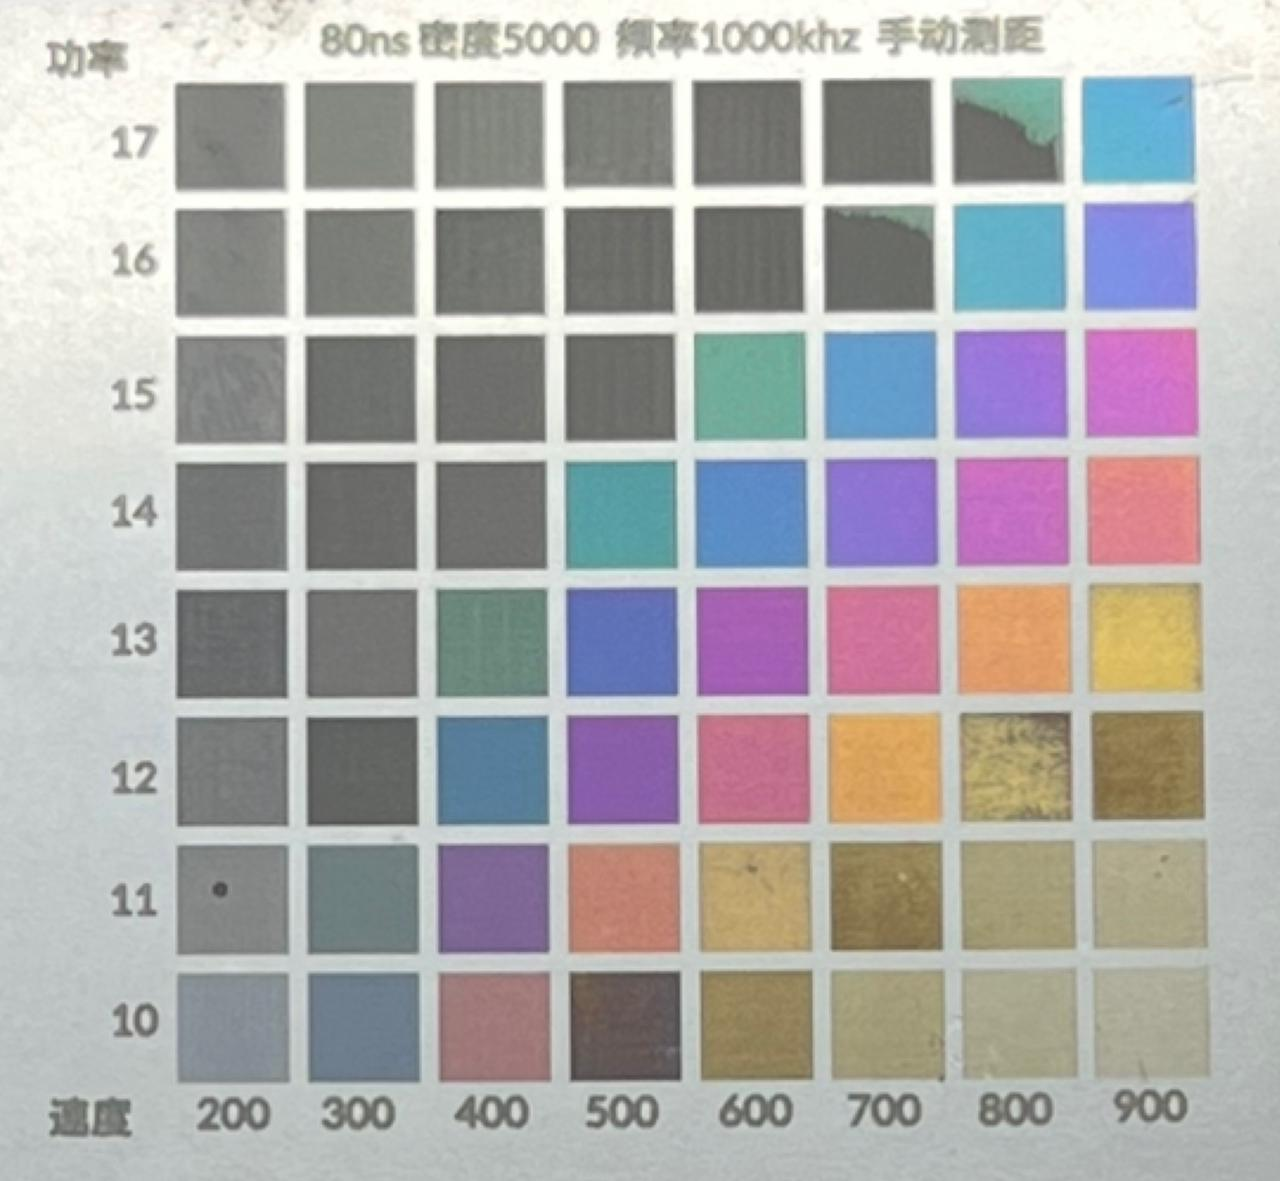
- 抛光面和镜面:在相同参数下,测试阵列左侧呈现的颜色与普通面上的颜色一致(即功率更低的颜色)。
 |
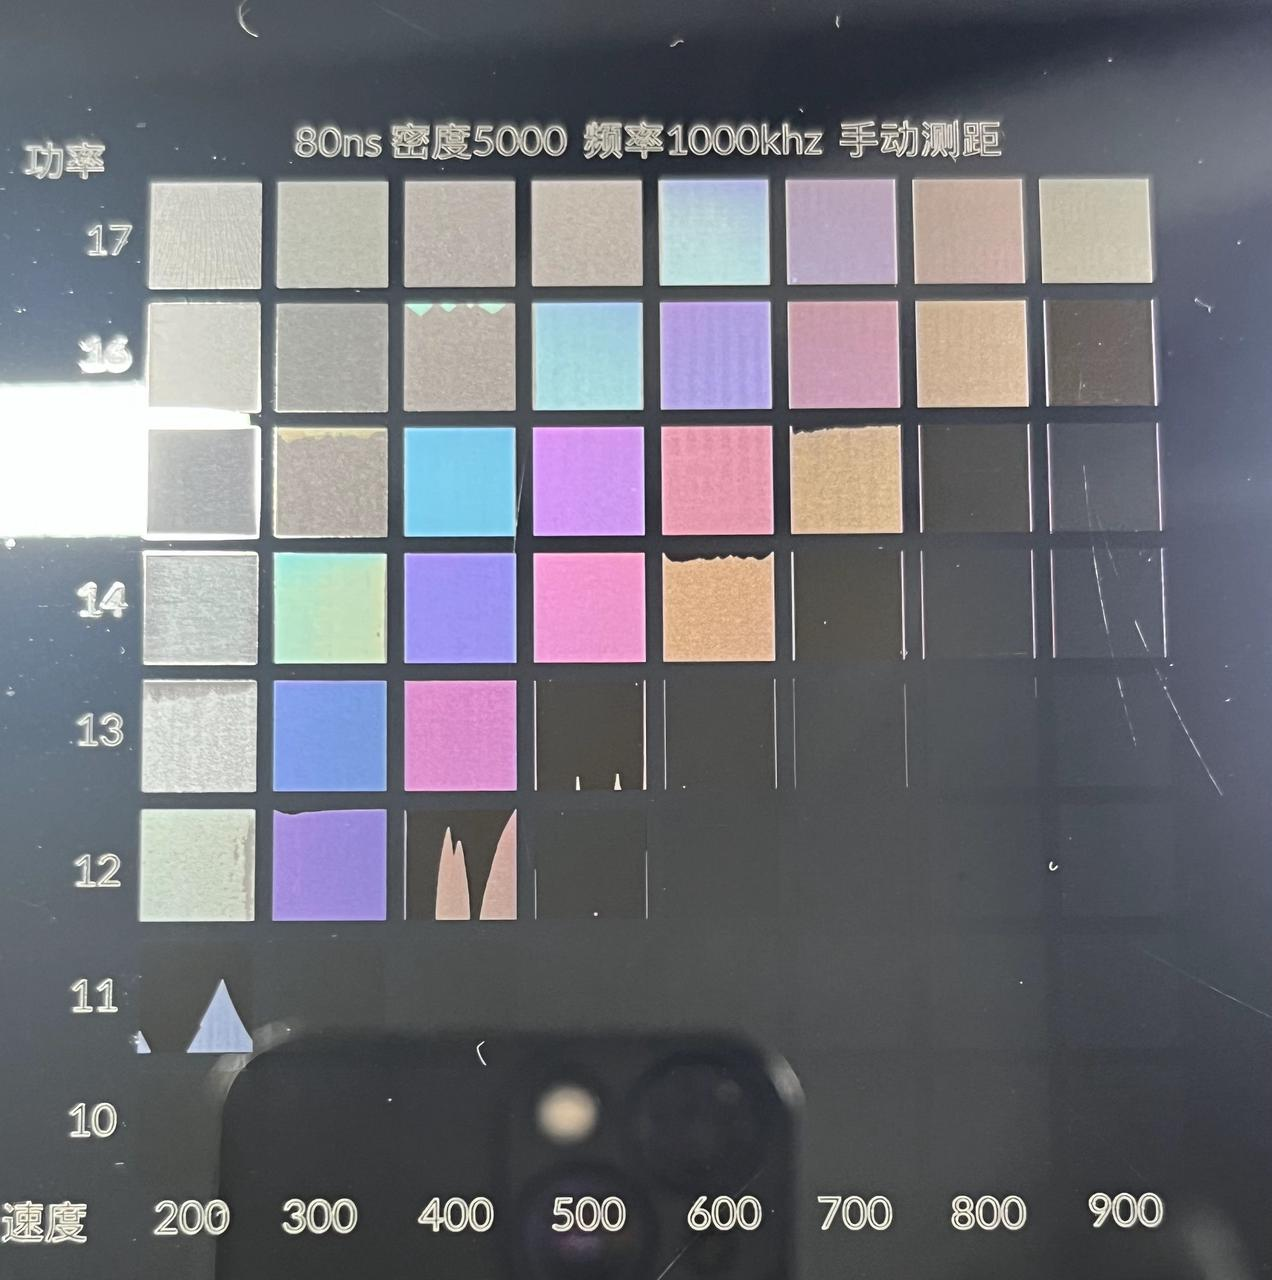 |
| 普通面 | 镜面 |
功率补偿要求:
- 抛光面:将功率提高~1%,或将速度降低 100 mm/s,以匹配普通面上的颜色。
- 镜面:将功率提高 ~2% 或将速度降低 200 mm/s,以匹配普通面上的颜色。
注意:
- 抛光面可通过机械抛光或化学抛光实现。上图所示的镜面效果采用的是机械抛光。。
- 如果您的不锈钢经过化学抛光,金属成分可能会发生变化,从而影响彩色雕刻效果。